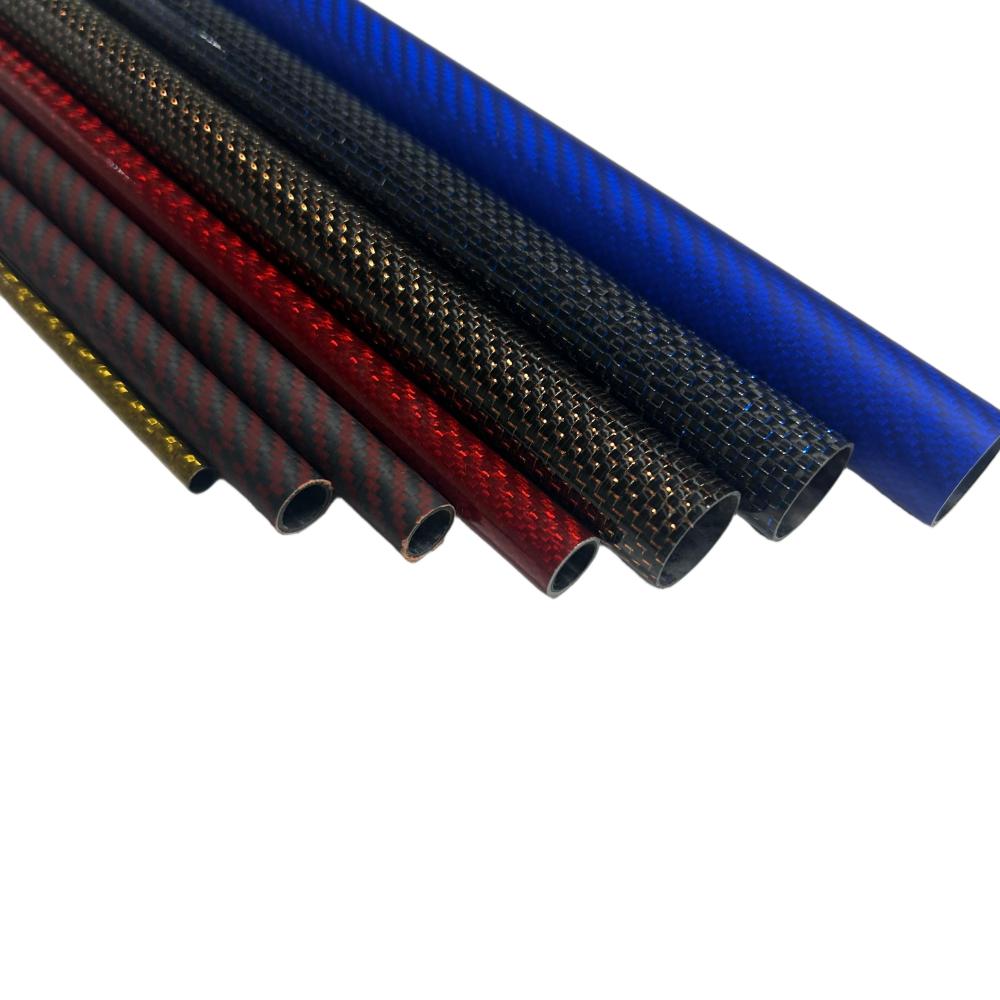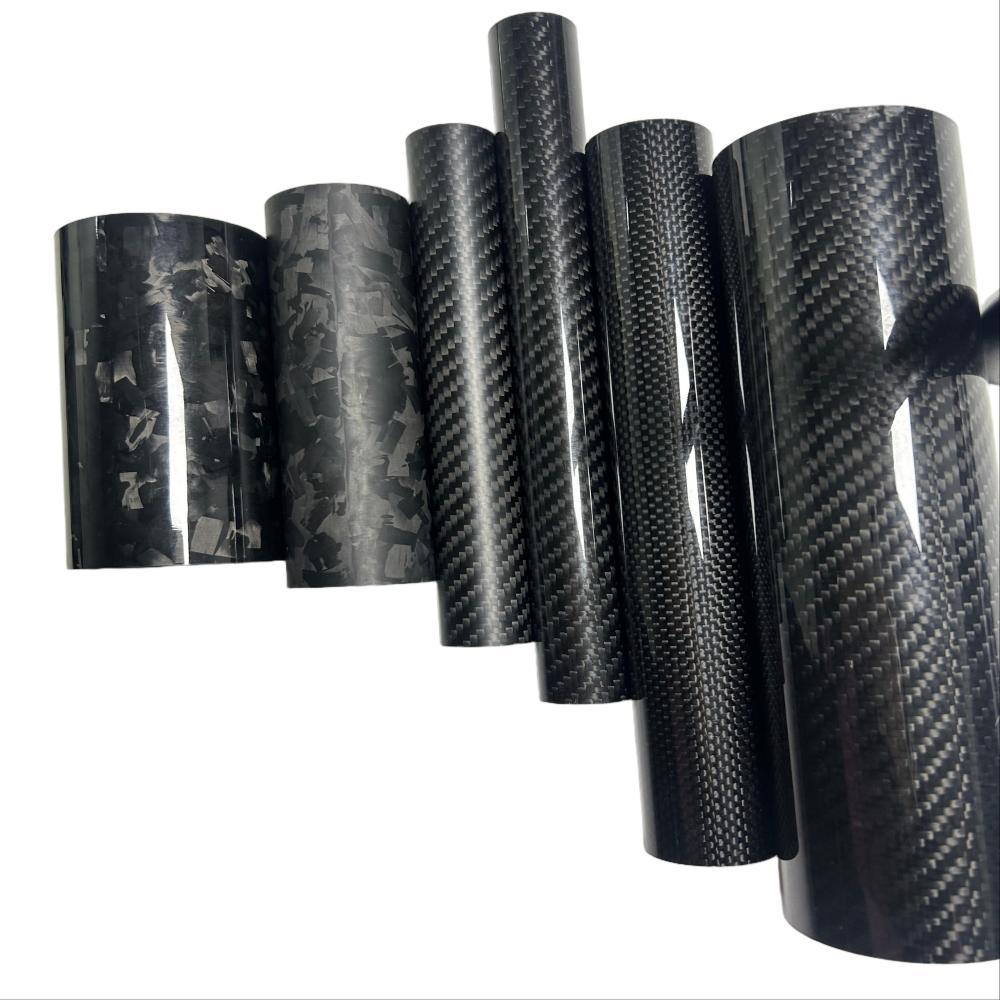
Szénszálas lemezek gyártási folyamata
1. Nyers Anyag Készítmény
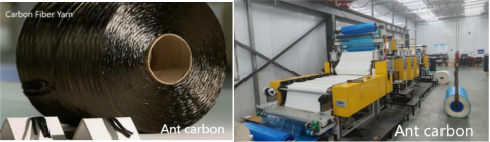
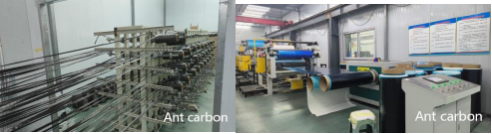
l Szén rost fonal (ilyen mint T300, T700 és T800) van egyenletesen impregnálva be a gyantamátrix (általában epoxi resin) a bemártás gép.
l A bemártás sebesség és gyanta tartalom (általában 20%-40%) vannak ellenőrzött, és majdszárított és alakúra hogy forma a tekercs -ból "prepreg", a cérc nyers anyag számára termelő szénszálas panelek.
2. Vágás és Lefektetés-fel
l Prepreg vágva van meghatározott formákba alapján a tervezési méretek.
l Alapján -on a termékét teherbíró követelmények, prepreg van terített réteg által réteg atkülönböző szögek (ilyen mint 0° , 45° , és 90°). A szám -ból rétegek meghatározza a vastagságot -ból a panel,míg a fektetés szög meghatározza a panel's erő bekülönböző irányokba
3.Magöntési folyamat
l A prepreg rétegek vannak helyezett -ba a forma és nyomás alatt és fűtöttsegítségével an autoklávban vagy vákuumban táskaging folyamat
l Gyógyítás paramétereket vannak készlet(jellemzően80-180 °C, 0,5-2 MPa,és 1-4 óra)hogy engedje meg a gyantát hogy teljesen folyik,keresztkötés,és gyógymód,határozottan kötés -vel a szén rostok hogy forma a lapot.
4. Utófeldolgozás és Érzékelés
l A kikeményedés után a paneleket lebontják és vágják és polírozott, hogy eltávolítsa a szélét sorjas és felesleges anyag.
l A minőségellenőrzések végzett, beleértve vizuális ellenőrzés (mert buborékok és repedések), dimenziós mérés, és ultrahangos tesztelés (a belső hibák) hogy biztosítsa a szabványoknak való megfelelést.
5. Szállítás
Milyen anyagokat használnak a szénszálas termékek öntéséhez és gyártásához használt formákhoz?
Melyek a szénszálas PMI szendvicspanelek teljesítménybeli előnyei?
Kapcsolódó cikk