Proces suchego włókna węglowego w autoklawie
autor: Lily
2025-12-14
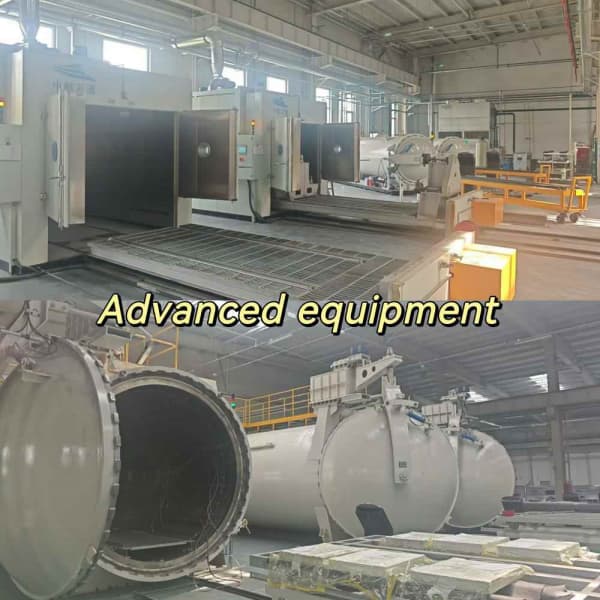
Proces w autoklawie (angielska nazwa to Autoklaw) odnosi się do ułożenia wstępnie impregnowanego materiału zgodnie z wymaganiami dotyczącymi warstw na formie, zamknięcia go w worku próżniowym, a następnie umieszczenia w autoklawie. Poprzez ogrzewanie i zwiększanie ciśnienia w autoklawie materiał ulega reakcji utwardzania, przekształcając wstępnie zaimpregnowany kawałek materiału w pożądany kształt i spełniając wymagania jakościowe elementu.
Prepreg:Jest to materiał kompozytowy powstały w wyniku zanurzenia ciągłych włókien lub tkanin w matrycy żywicznej w ściśle kontrolowanych warunkach, w wyniku czego powstaje połączenie matrycy żywicznej i materiału wzmacniającego. Jest materiałem pośrednim stosowanym w produkcji materiałów kompozytowych.
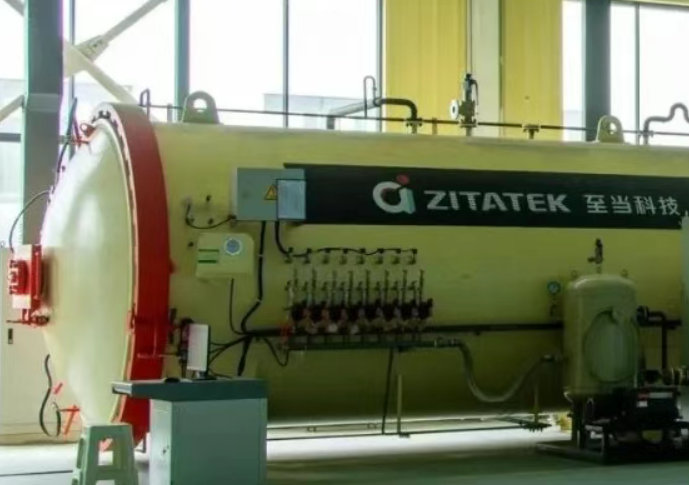
Autoklaw:Autoklaw to wyspecjalizowane naczynie ciśnieniowe, które jest w stanie wytrzymać i kontrolować zakres temperatur i ciśnień. Jest to sprzęt procesowy zaprojektowany specjalnie pod kątem charakterystyki procesów formowania materiałów kompozytowych na bazie polimerów.
Przebieg procesu w autoklawie
1. Wybierz wstępnie impregnowaną tkaninę z włókna węglowego i wytnij ją za pomocą automatycznego urządzenia tnącego.
2. Nałóż 3-7 warstw prepregu z włókna węglowego na powierzchnię formy.
3. Ułóż materiały wspomagające podciśnienie.
4. Zamknąć worek próżniowy, usunąć powietrze i przeprowadzić próbę ciśnieniową.
5. Umieścić formę w autoklawie i podgrzać ją do temperatury około 130 stopni Celsjusza pod próżnią od 0,6 MPa do 1,0 MPa przez 2-4 godziny, aby utwardzić i uformować produkt.
Zalety procesu tłoczenia na gorąco
Równomierne ciśnienie wewnątrz zbiornika: Napompuj i zwiększ ciśnienie w zbiorniku gorącej prasy za pomocą sprężonego powietrza lub gazów obojętnych (takich jak N2, CO2) lub gazów mieszanych. Ciśnienie działające na każdy punkt powierzchni worka próżniowego wzdłuż normalnej linii jest takie samo, co umożliwia formowanie i utwardzanie elementu pod równomiernym ciśnieniem.
Temperatura powietrza wewnątrz zbiornika jest jednolita: podgrzany (lub schłodzony) gaz szybko krąży w zbiorniku. W każdym punkcie zbiornika temperatura gazu jest zasadniczo taka sama. Przy założeniu rozsądnej konstrukcji formy może to zapewnić, że różnice temperatur w różnych punktach komponentów zamkniętych w formie nie będą się znacznie różnić podczas procesu ogrzewania i chłodzenia.
Proces ten może zapewnić lepszą jakość i konsystencję: Komponenty wytwarzane w procesie autoklawowym mają niższą porowatość i jednolitą zawartość żywicy. W porównaniu z innymi procesami formowania, właściwości mechaniczne części przygotowanych w procesie autoklawu są stabilne i niezawodne. Produkty procesu w autoklawie z włókna węglowego mają bardzo wysoką wytrzymałość i twardość (trzykrotnie większą niż stal) i są niezwykle lekkie.
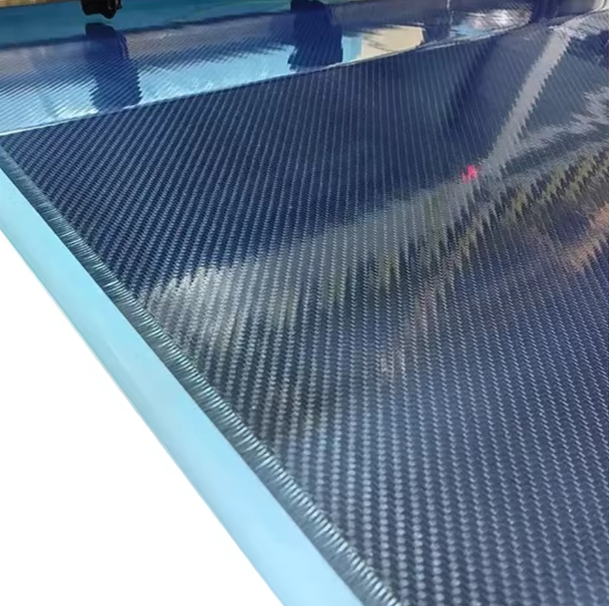
Może zachować doskonały wygląd tkaniny z włókna węglowego: wzory powierzchni wszystkich włókien węglowych w procesie w autoklawie są całkowicie niezakłócone i nieuszkodzone, a powierzchnia włókien węglowych jest wyjątkowo nienaruszona i piękna.
Szeroki zakres zastosowań: Warunki temperatury i ciśnienia w autoklawie mogą prawie spełniać wymagania procesu formowania wszystkich materiałów kompozytowych na bazie polimerów. Jest to główna metoda wytwarzania części kompozytowych wzmocnionych włóknami ciągłymi. Do tej pory proces autoklawowania został zastosowany w przemyśle lotniczym i obszarach o wysokim popycie, takich jak samochody supersportowe.
Dlaczego warto wybrać płyty medyczne z włókna węglowego?
Jaka jest różnica w wydajności między krajowym włóknem węglowym Chinease a importowanym włóknem węglowym?
Powiązany artykuł

Kompozyty z włókna węglowego dzięki swojej lekkości, dużej wytrzymałości i doskonałym właściwościom elektromagnetycznym stają się preferowanym wyborem do produkcji dronów. Od skorupy po wirnik, nie tylko zmniejszają wagę, ale także poprawiają wydajność i trwałość lotu. Zaawansowane procesy, takie jak formowanie tłoczne i technologia w autoklawie, stanowią kolejny przełom w wydajności dronów, przyczyniając się do przyszłego modułowego i inteligentnego rozwoju.
Dlaczego coraz więcej dronów wykorzystuje obudowy z włókna węglowego?
Kompozyty z włókna węglowego mają szerokie zastosowanie w przemyśle lotniczym, produkcji przemysłowej itp. Ich zalety, takie jak lekkość, wysoka wytrzymałość, odporność na korozję, dobra przewodność elektryczna i doskonałe ekranowanie elektromagnetyczne, są coraz bardziej doceniane. Shenzhen Ant Carbon Fibre Co., Ltd., opierając się na wieloletnim doświadczeniu produkcyjnym, odpowie dziś w celach informacyjnych na niektóre często zadawane pytania.
Podstawowa wiedza na temat produktów kompozytowych z włókna węglowego
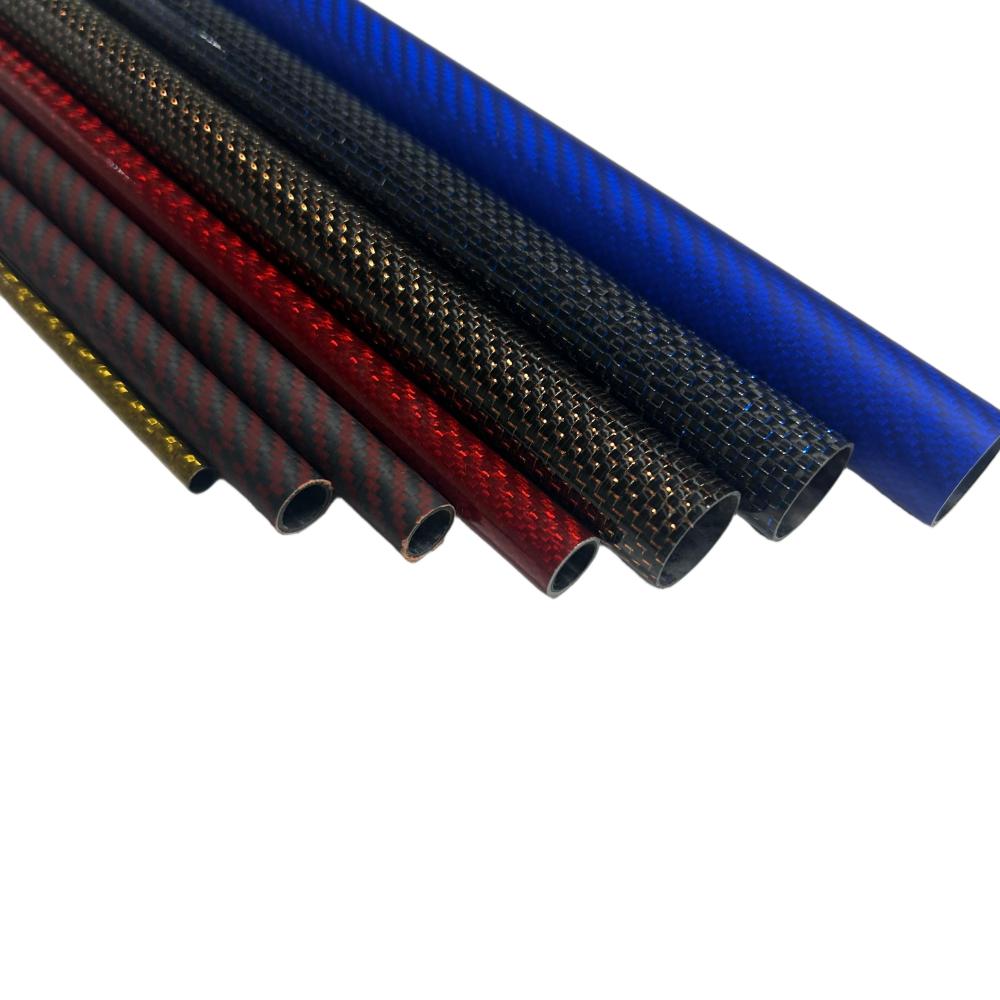
Obróbka rur z włókna węglowego wymaga różnych technik przetwarzania dla różnych zastosowań, ale najczęstszym procesem jest obróbka otworów w rurach z włókna węglowego. Aby spełnić wymagania dotyczące przetwarzania, musimy zwrócić większą uwagę na obróbkę otworów. W procesie tym podatne są na pewne defekty, przy czym najczęstszym jest rozwarstwienie. Jakie są te szczegóły?
Powstawanie zjawiska rozwarstwiania w obróbce otworów rur z włókna węglowego
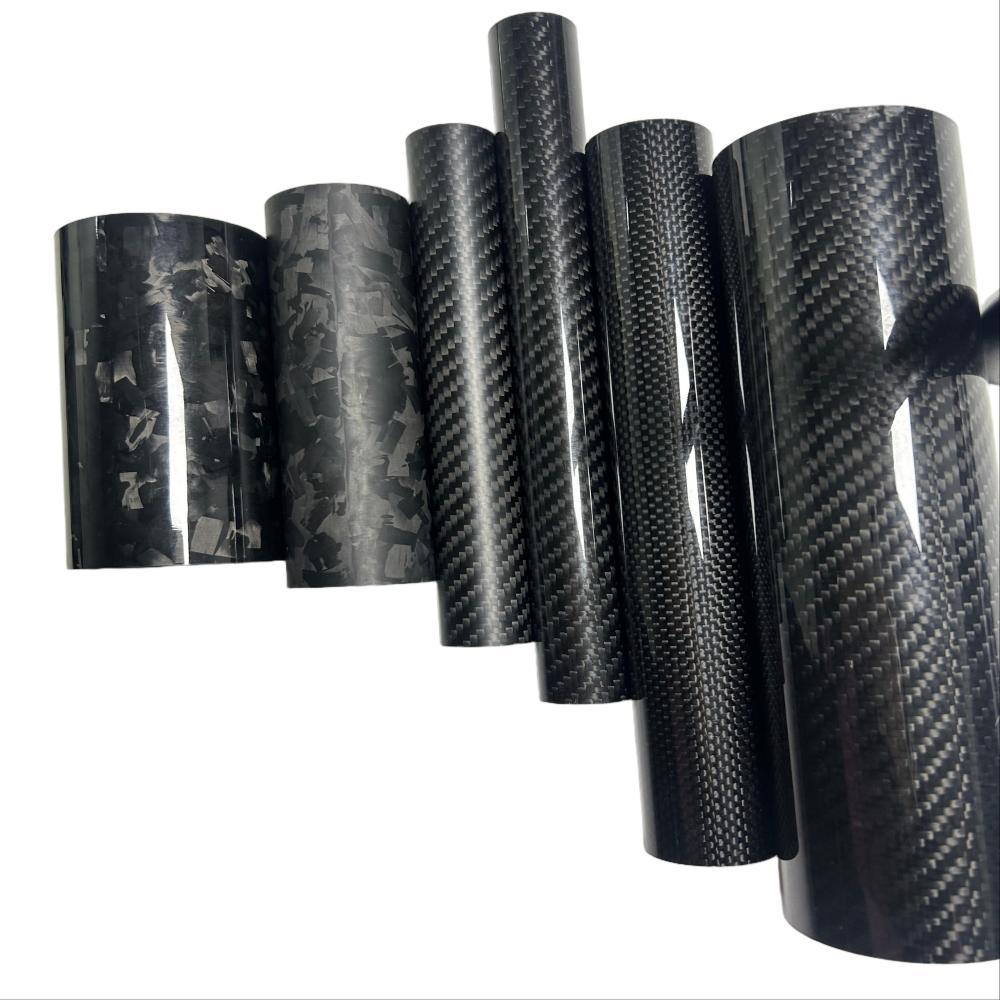
Rury z włókna węglowego, znane również jako rurki węglowe lub rurki z włókna węglowego, składają się z materiału z włókna węglowego i określonych materiałów żywicznych. Jest szeroko stosowany w różnych urządzeniach pomocniczych, takich jak drony, wały obrotowe, rolki, urządzenia medyczne, sprzęt sportowy i wysokiej klasy szyny ślizgowe do kamer, i jest jednym z lekkich materiałów stosowanych w wysokiej klasy dziedzinach przemysłu w celu zastąpienia rur metalowych.
Jakie są kluczowe czynniki wpływające na jakość rur z włókna węglowego?