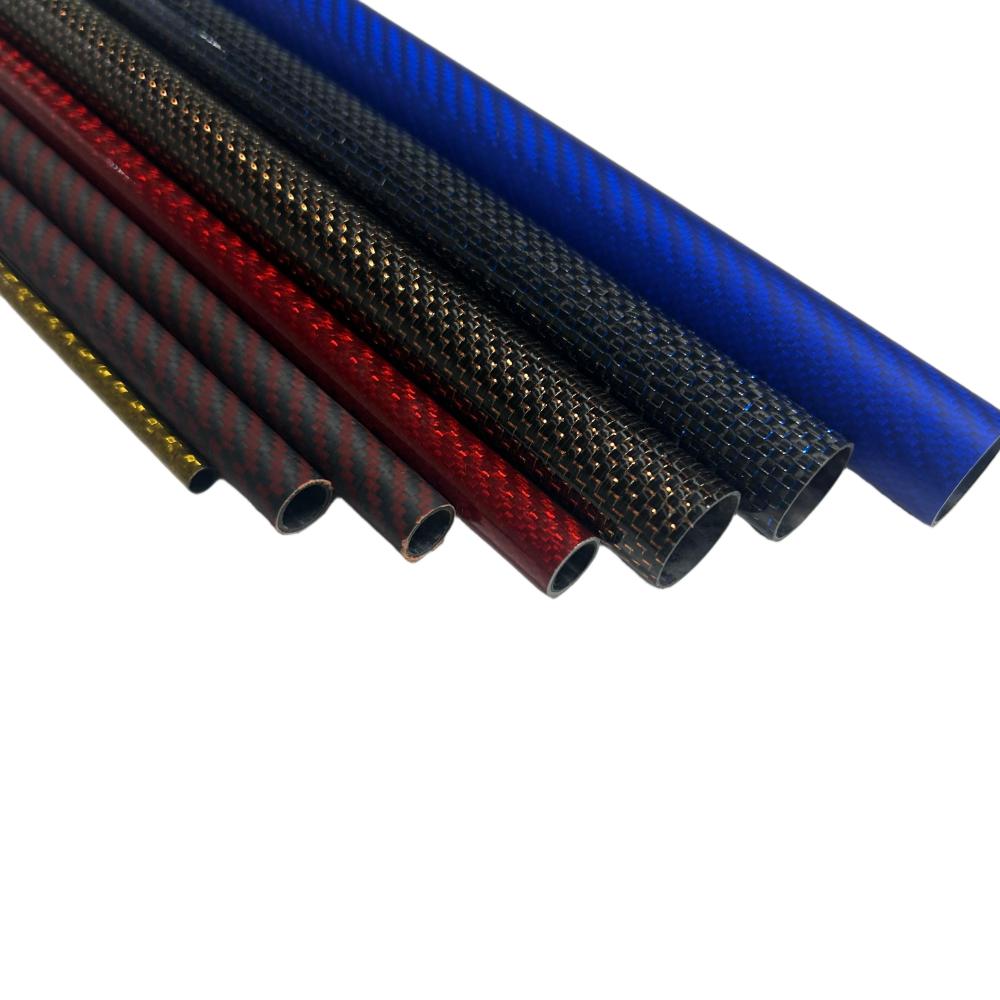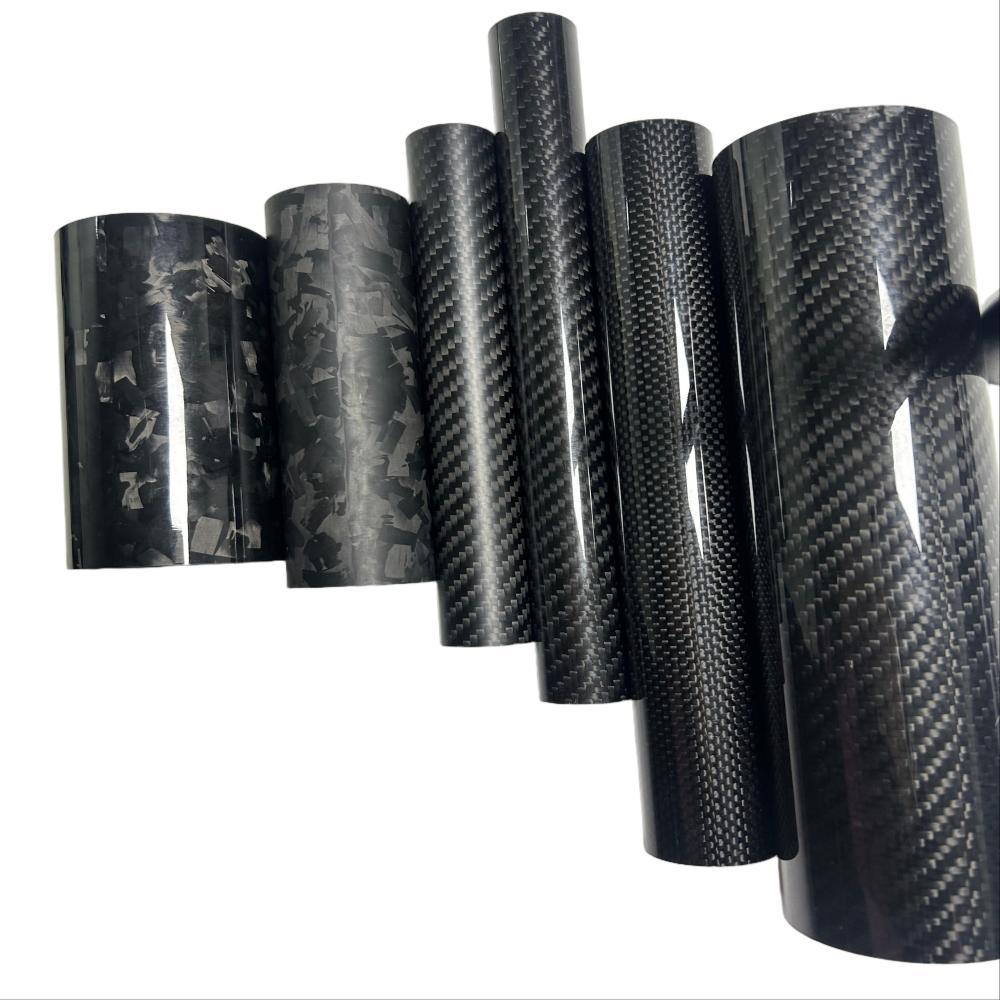
A különbség a nedves és a száraz szénszál között
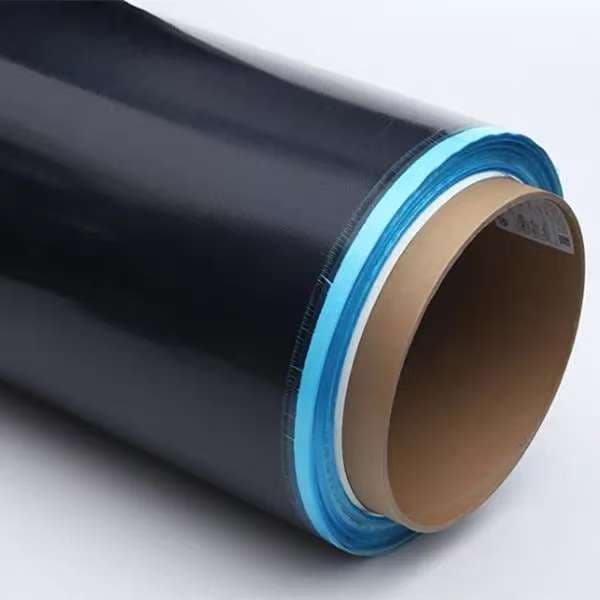
A különbség a nedves és a száraz szénszál között
A szénszálas kompozit anyagok jelenlegi általános formulája szénszálakat és gyantakompozitokat tartalmaz, két fő kombinációs módszerrel. A szénszálas anyagok iparában létezik egyfajta anyag, az únprepreg, amely gyanta és szálak kombinációja előre impregnált egymással. Az iparban a prepreg anyagok használatát száraz fröccsöntésnek, míg a többi nem prepreg eljárást nedves fröccsöntési eljárásnak nevezik. Jelenleg a vákuum-infúziós gyantaöntés a nedves fröccsöntés fő módszere, és a prepreg autokláv öntés a száraz öntés fő módszere.
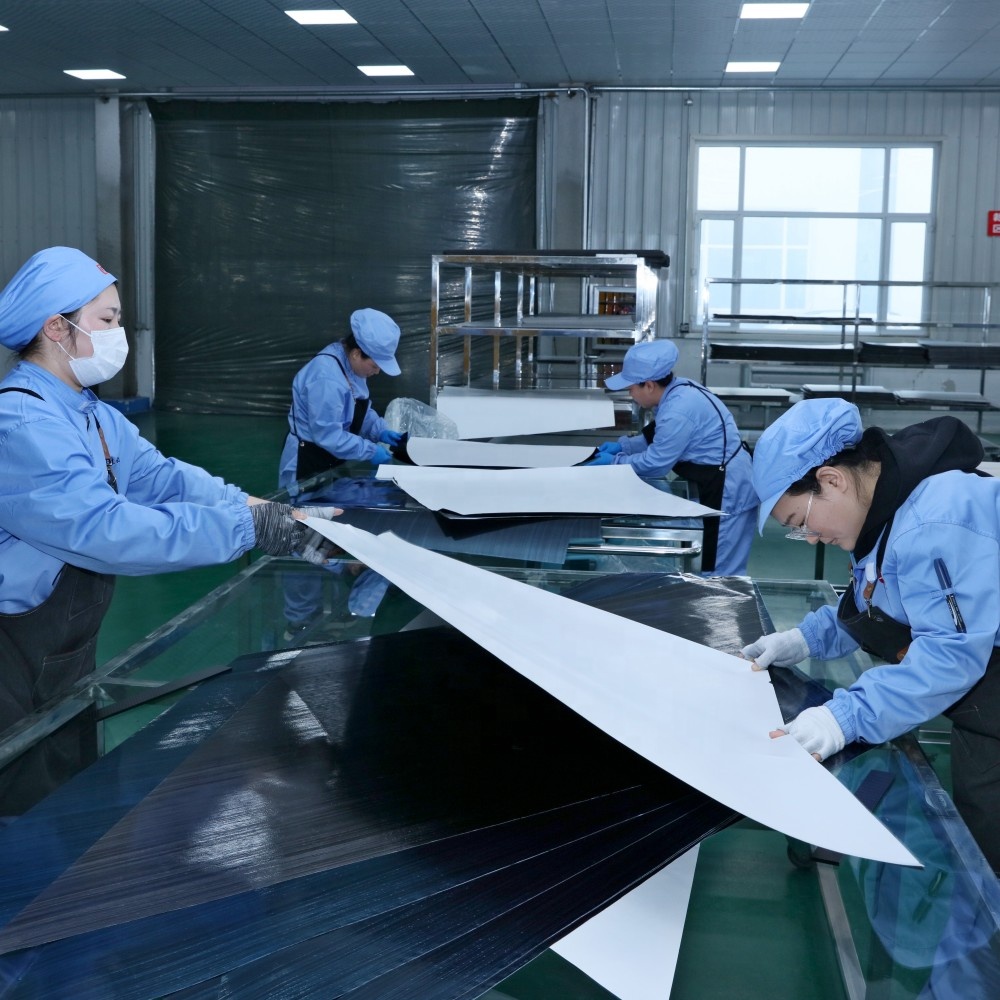
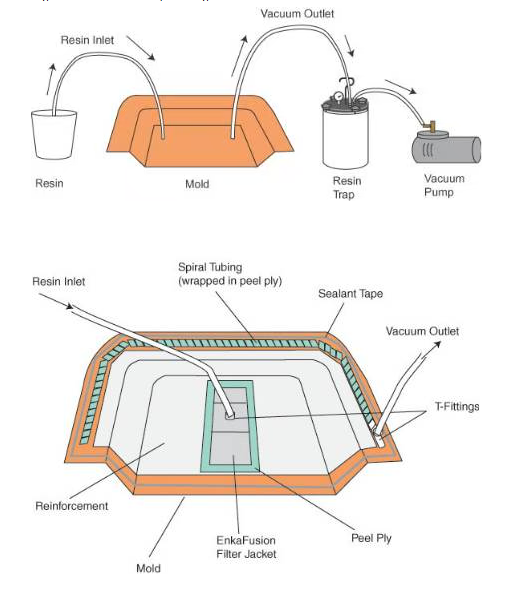
A vákuum-infúziós folyamat fő lépései a szénszálak előre elkészített formába helyezését, majd vákuumnyomással a gyantát a formába infúzióval kombinálják a szénszálakkal. Ez a módszer gyors fröccsöntést és alacsony költséget kínál, de az anyagok arányát nehéz pontosan szabályozni, és a termék minőségének pontosságát is nehéz ellenőrizni. Mivel a prepreg anyagokat gyantával impregnálják a szénszálas szövet gyártási folyamata során, a kötés jobb, és az ellenőrzési pontosság is nagyobb. A magas hőmérsékletű és nagynyomású fröccsöntés után a termék minősége és pontossága még magasabb.
A két eljárással előállított termékek jelentős teljesítménybeli különbségeket mutatnak. A nedves eljárás hajlamos a feldolgozás során deformálódni, és a vágott élek hajlamosak a kopásra.A gyanta-szál kötés gyenge, és az anyag levegővel érintkezve könnyen oxidálódik és elszíneződik. A száraz impregnálási eljárás nem mutat ilyen problémákat, de érzékeny a lebomlásra ultraibolya fény hatására. Ez a különbség a szénszálas kompozit vákuumformázás és az autokláv öntés között.
A szénszálas kompozit anyagok olyan jellemzőkkel rendelkeznek, mint a korrózióállóság és a könnyű súly. Kiváló teljesítményüknek köszönhetően számos területen alkalmazhatók. Különösen a mai éghajlaton, ahol a kormányok „energiatakarékosságot és kibocsátáscsökkentést, valamint alacsony szén-dioxid-kibocsátású életmódot hirdetnek”, a közlekedési járművek könnyű súlyozása energiamegtakarítást és energiafogyasztást is jelenthet.
A nedves szénszál fényes felülettel rendelkezik? A száraz szénszál matt felületű?
Gyakori félreértés az a feltételezés, hogy a „nedves” szénszál eredendően fényes, vagy a „száraz” szénszál matt megjelenésű. A „nedves” és „száraz” terminológia azonban kizárólag a gyártási folyamatra vonatkozik, nem a végső felületkezelésre.
Valójában bármilyen felület – legyen az magasfényű, szatén vagy matt – elérhető bármelyik szénszáltípussal. A végső megjelenést teljes mértékben a kikeményedett gyanta felületkezelése határozza meg. Ez magában foglalhatja a polírozási eljárást vagy a gyantakészítményen belüli speciális adalékanyagok használatát a kívánt textúra létrehozása érdekében.
Íme a nedves és száraz szénszál egyértelmű felosztása:
Nedves szénszálas„wet lay-up” módszerrel állítják elő, ahol a folyékony gyantát kézzel hordják fel a szénszálas szövetre egy öntőformában.
Száraz szénszálaselőre impregnált anyagból ("prepreg") készül, ahol a szálak pontos mennyiségű meg nem térített gyantával vannak beágyazva, és szabályozott hő és nyomás mellett térhálósodnak – gyakran autoklávban.
Ami a minőséget illeti, a száraz szénszál általában egyenletesebb eredményeket ad, így a nagy teljesítményű alkalmazások előnyben részesített választása.
Ami a felületkezelést illeti, fontos megjegyezni, hogy a „nedves” és „száraz” csak a gyártási folyamatra vonatkozik, nem arra, hogy a felület fényes vagy matt. A végső megjelenés teljes mértékben az alkalmazott gyanta kikészítési technikáktól függ.
A szénszálas SMC préselés teljes folyamata
A szénszálas lemezek vastagsági specifikációi, főbb alkalmazásai és feldolgozási óvintézkedései
Kapcsolódó cikk