Pultruziós folyamat
szerző: Lily
2025-12-21
A pultrúzió története
A pultrúziós eljárást az 1930-as években találták fel, és először JH Watson szabadalmaztatta 1944-ben. MJ Meeks 1950-ben sikeresen szabadalmaztatta a pultrúziót. Az első pultrudált termékek azonban
1952-ben a Glastic állította elő Clevelandben, Ohio államban, Roger B. White szabadalma alapján. A pultrúzió csak akkor vált széles körben ismertté, amíg W. Brandt Goldsworthy 1959-ben szabadalmat nem szerzett. A pultrúzióra vonatkozó új szabadalmakat ma is adják ki, amelyek közül néhány jelentős fejlesztést hajtott végre az eljáráson. Az egyik ilyen fejlesztés magában foglalja a mozgó szerszámot, amely lehetővé teszi
ívelt profilok létrehozása.
A gyártási folyamat
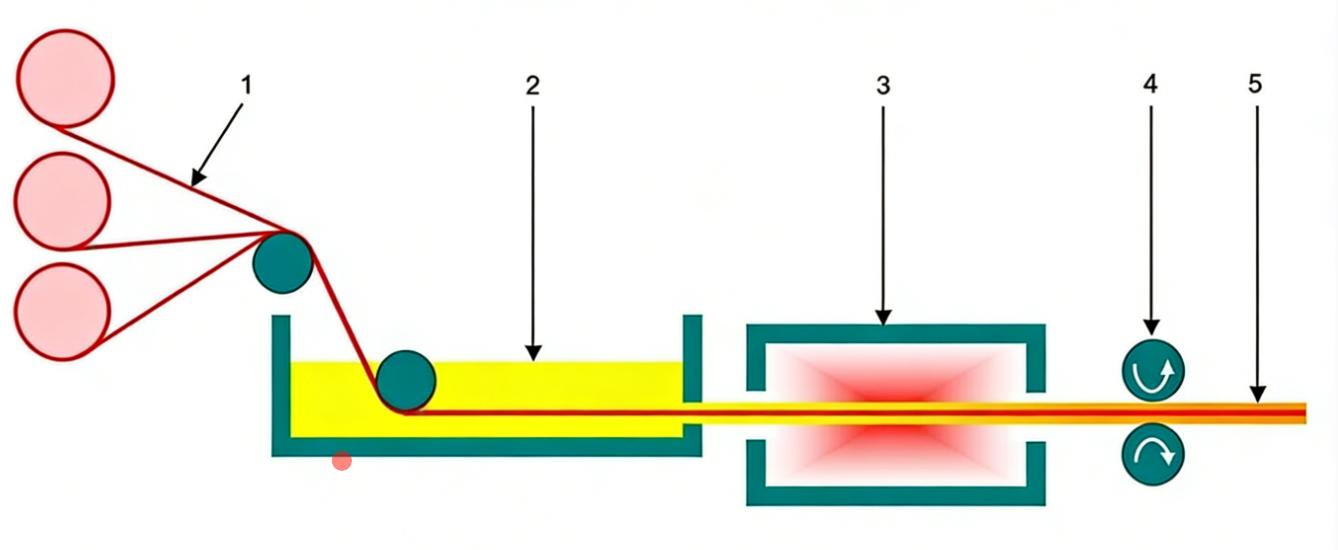
A szálerősített műanyagok (FRP) gyártási folyamata az üvegszálakat folyékony gyantával kombinálja, így a kikeményedés után fokozott szilárdsági tulajdonságokkal rendelkező végtermék jön létre. Az FRP szerkezeti tulajdonságai és korrózióállósága széles körben megbízható megoldássá teszik vegyi üzemekben, olajplatformokon, állattartó létesítményekben és más munkahelyeken. Nézzük meg lépésről lépésre a szabványos FRP gyártási folyamatot.
1. lépés:Anyag betáplálás Az FRP gyártási folyamata a nyersanyagok betáplálásával kezdődik az FRP gyártó berendezésbe. A feltekert üvegszálakkal megtöltött orsót egy tároló állványra helyezik, amely egy folyamatos folyamat részeként engedi ki a nyersanyagot. A filamentek áthaladnak az alakítóvezetők lyukain és a feszítőhengereken, majd gyantafürdőbe merülnek.
2. lépés:Gyanta impregnálás A gyantafürdőben az erősítő anyagot vinil-észterrel, epoxival, poliészterrel vagy poliuretánnal impregnálják. Egyéb adalékanyagok lehetnek pigmentek, UV-blokkolók vagy égésgátlók. Egy további előformázó vezető ezután eltávolítja a felesleges gyantát az erősítőanyagból, mielőtt az belépne a felmelegített formába. Egyes esetekben a műgyanta impregnálás során a teljes keresztmetszetet be lehet vonni egy szövött poliészter felületi filccel, hogy további védelmet nyújtson az UV-sugarak, a szálak elmosódása, fakulás, korrózió, kopás és ütés ellen. Ezenkívül javítja az impregnálást és csökkenti a penészkopást.
3. lépés:Fűtés Egy automatizált és folyamatos gyártósor közepén az impregnált erősítőszálak egy acélformába kerülnek, ahol felhevítik a gyanta kikeményítésére. A hőmérsékletet pontosan szabályozzák, hogy elkerüljék a kompozit károsodását és javítsák a szilárdsági tulajdonságokat.
4. lépés:Elválasztás Ha a pultrudált kompozitok elérik a kívánt hőmérsékletet, el kell őket választani a pultruziós formától. A gyártási folyamat ezen szakaszában a pultrudált FRP kompozit hőmérséklete magasabb, mint a forma hőmérséklete, és az üvegszálak között térhálósodás lép fel. A kikeményedett profilt ezután egy folytonos vagy oda-vissza mozgó pultruziós gép húzóereje választja el a formától.
5. lépés:Vágás A pultrudált kompozit a forgácsolási szakaszban jön létre, ahol állandó keresztmetszet válik láthatóvá. Minden FRP pultrudált profilt a kívánt hosszúságra vágunk egy automata fűrész segítségével. A fűrész sínre van felszerelve, hogy a gyártósor hosszában mozoghasson és a gyártás során folyamatosan vághasson. Az FRP pultrúziós folyamat a végén összegyűjti a készterméket. Az ipari szabványos hossz 12-20 láb, de egyes gyártók vágás előtt 50 lábra vagy még tovább is pultrudálhatnak.
Szénszálas kompozit anyag projekt (a nyersanyagok és felszerelések listájával)
Összehasonlítás: tekercselt szénszálas csövek vs. pultrudált szénszálas csövek
Kapcsolódó cikk

A szénszálas kompozitok könnyű súlyukkal, nagy szilárdságukkal és kiváló elektromágneses tulajdonságaikkal a dróngyártás kedvelt választásává válnak. A héjtól a rotorig nemcsak a súlyt csökkentik, hanem javítják a repülési hatékonyságot és a tartósságot is. Az olyan fejlett eljárások, mint a kompressziós fröccsöntés és az autokláv technológia, további áttörést jelentenek a drónok teljesítményében, hozzájárulva a jövőbeni moduláris és intelligens fejlesztéshez.
Miért használnak egyre több drónt szénszálas burkolattal?
A szénszálas kompozitokat széles körben alkalmazzák a repülőgépiparban, az ipari gyártásban stb. Előnyeiket, mint például a könnyű súly, a nagy szilárdság, a korrózióállóság, a jó elektromos vezetőképesség és a kiváló elektromágneses árnyékolás, egyre inkább elismerik. A Shenzhen Ant Carbon Fiber Co., Ltd., több éves gyártási tapasztalatra támaszkodva, ma válaszol néhány gyakori kérdésre.
Alapvető ismeretek a szénszálas kompozit termékekről
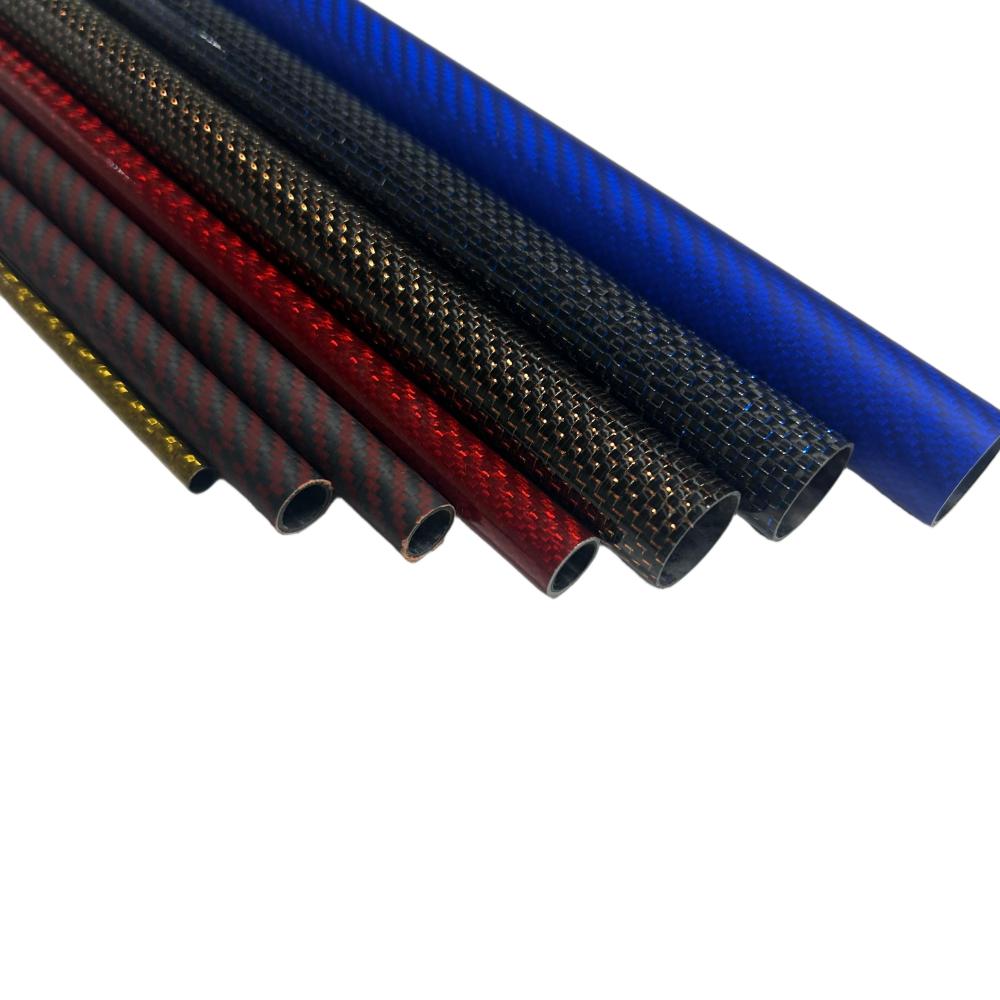
A szénszálas csövek feldolgozása különböző feldolgozási technikákat igényel a különböző alkalmazásokhoz, de a leggyakoribb eljárás a szénszálas csövek lyukak feldolgozása. A feldolgozási követelmények teljesítése érdekében nagyobb figyelmet kell fordítanunk a lyukfeldolgozásra. Ebben a folyamatban hajlamosak bizonyos hibák előfordulására, amelyek közül a legelterjedtebb a delamináció. Mik ezek a részletek?
Delaminációs jelenség kialakulása a szénszálas cső furatfeldolgozásában
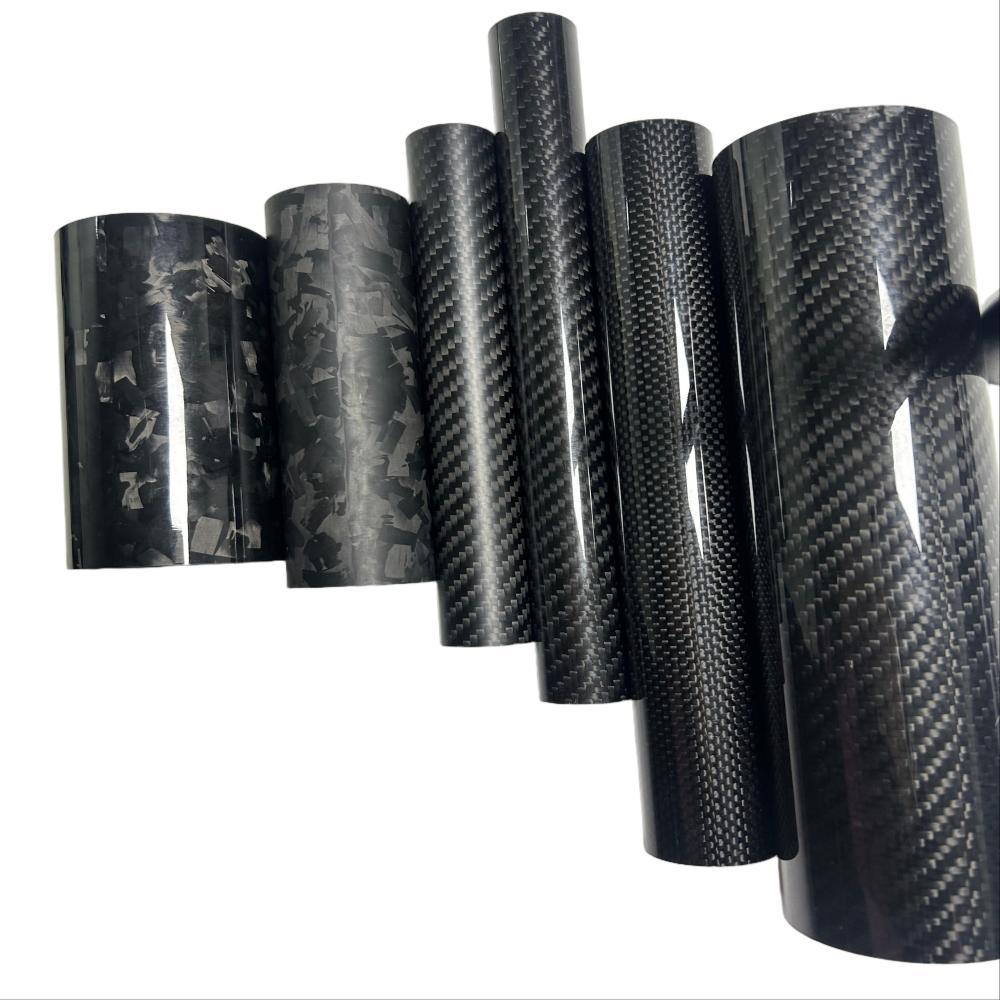
A szénszálas csövek, más néven széncső vagy szénszálas cső szénszálas anyagból és speciális gyantaanyagokból állnak. Széles körben használják különféle támasztóberendezésekben, például drónokban, forgó tengelyekben, görgőkben, orvosi eszközökben, sporteszközökben és csúcskategóriás kamerasínekben, és az egyik könnyű anyag, amelyet csúcskategóriás ipari területeken használnak a fémcsövek helyettesítésére.
Melyek a kulcsfontosságú tényezők, amelyek befolyásolják a szénszálas csövek minőségét?