Процес пултрузії
автор: Lily
2025-12-21
Історія пултрузії
Процес пултрузії був винайдений у 1930-х роках і вперше запатентований Дж. Х. Уотсоном у 1944 р. М. Дж. Мікс успішно запатентував пултрузію в 1950 р. Однак перші продукти пултрузії
були виготовлені в 1952 році компанією Glastic у Клівленді, штат Огайо, на основі патенту, який належить Роджеру Б. Уайту. Пультрузія не стала широко відомою, доки В. Брандт Голдсуорсі не отримав патент у 1959 році. Нові патенти на пултрузію видаються й сьогодні, деякі з яких значно вдосконалили процес. Одне з таких удосконалень включає рухому матрицю, яка дозволяє
створення криволінійних профілів.
Процес виготовлення
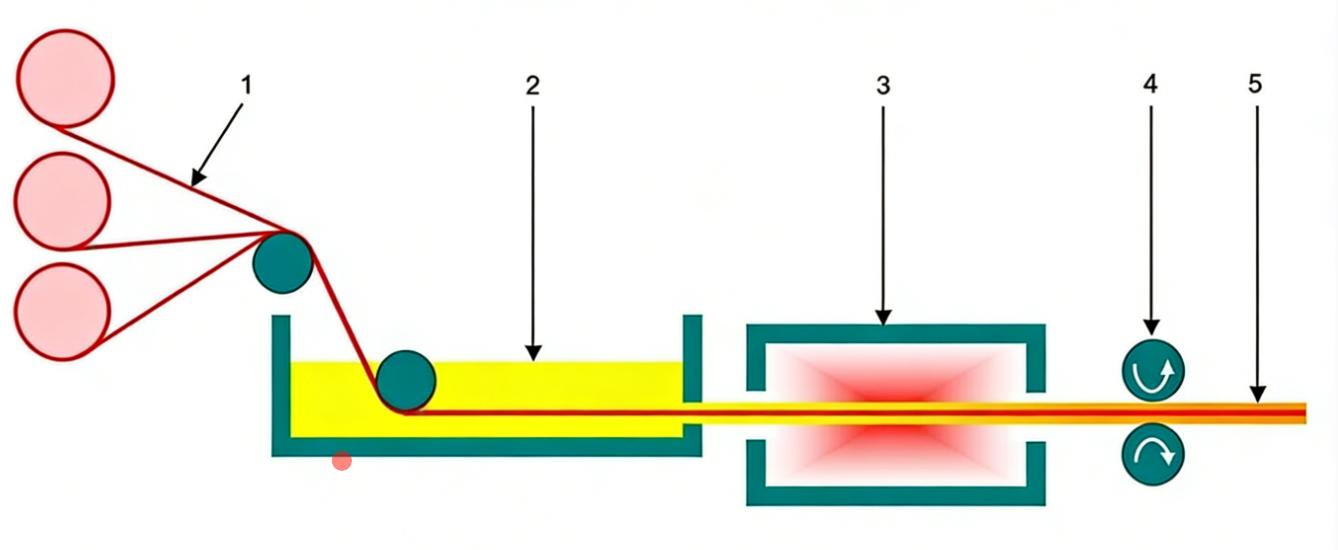
Процес виробництва армованого волокном пластику (FRP) поєднує скловолокно з рідкою смолою, утворюючи кінцевий продукт із покращеними властивостями міцності після затвердіння. Структурні властивості та корозійна стійкість FRP роблять його широко поширеним рішенням на хімічних заводах, нафтових платформах, у тваринницьких приміщеннях та інших робочих місцях. Давайте крок за кроком пройдемо стандартний процес виробництва FRP.
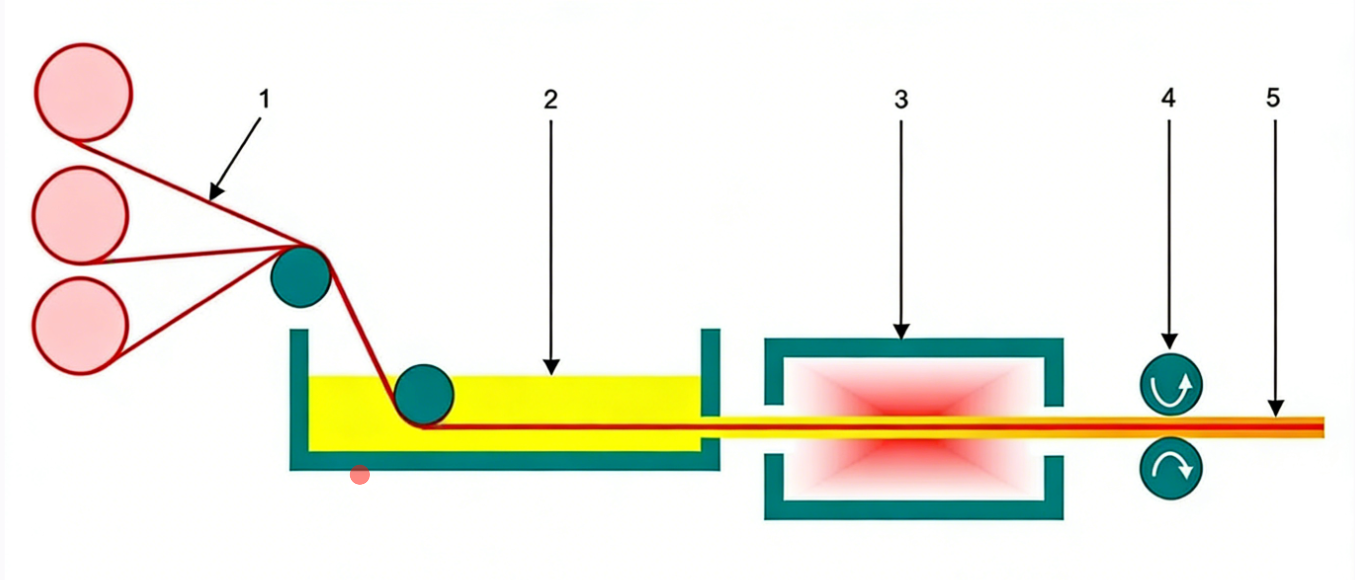
Крок 1:Подача матеріалу Процес виробництва FRP починається з подачі сировини у виробниче обладнання FRP. Котушку, наповнену намотаними скляними волокнами, поміщають на стелаж для зберігання, вивільняючи сировину як частину безперервного процесу. Нитки проходять через отвори в формувальних напрямних і через натяжні ролики, а потім занурюються в смоляну ванну.
крок 2:Просочування смолою У смоляній ванні армуючий матеріал просочують вініловим ефіром, епоксидною смолою, поліефіром або поліуретаном. Інші добавки можуть включати пігменти, УФ-блокатори або антипірени. Потім додаткова напрямна попереднього формування видаляє надлишки смоли з армуючого матеріалу перед тим, як він потрапить у нагріту форму. У деяких випадках під час просочення смолою весь поперечний зріз може бути обгорнутий тканим поліефірним фетром, щоб забезпечити додатковий захист від УФ-променів, розпушення волокон, вицвітання, корозії, стирання та ударів. Це також покращує просочення та зменшує зношування форми.
крок 3:Нагрівання У середині автоматизованої безперервної виробничої лінії просочені армуючі волокна надходять у сталеву форму, де вони нагріваються для затвердіння смоли. Температура точно контролюється, щоб уникнути пошкодження композиту та забезпечити покращені властивості міцності.
крок 4:Відокремлення Коли пултрузійні композити досягнуть бажаної температури, їх необхідно відокремити від пултрузійної форми. На цьому етапі виробничого процесу температура пултрузійного композиту FRP вища за температуру форми, і між скляними волокнами відбувається зшивання. Потім затверділий профіль відокремлюється від форми за допомогою тягової сили безперервної або зворотно-поступальної машини для пултрузії.
крок 5:Різання Пультрузійний композит формується на етапі різання, де стає очевидним постійний поперечний переріз. Кожен пултрузійний профіль FRP розрізається на потрібну довжину за допомогою автоматичної пилки. Пила встановлена на гусениці, щоб вона могла рухатися по довжині виробничої лінії та безперервно різати під час виробництва. Процес пултрузії FRP збирає готовий продукт наприкінці. Промислова стандартна довжина становить 12-20 футів, але деякі виробники можуть пултрузувати до 50 футів або більше перед розрізанням.
Проект композитного матеріалу з вуглецевого волокна (з переліком сировини та обладнання)
Порівняння: змотані труби з вуглецевого волокна проти пултрузійних труб з вуглецевого волокна
Пов'язана стаття

Композитні матеріали з вуглецевого волокна з їхньою легкою вагою, високою міцністю та чудовими електромагнітними властивостями стають кращим вибором для виробництва дронів. Від оболонки до ротора вони не тільки зменшують вагу, але й покращують ефективність польоту та довговічність. Передові процеси, такі як компресійне формування та технологія автоклавування, сприяють подальшому прориву в продуктивності дронів, сприяючи майбутнім модульним та інтелектуальним розробкам.
Чому все більше дронів використовують корпуси з вуглецевого волокна?
Композитні матеріали з вуглецевого волокна мають широке застосування в аерокосмічній промисловості, промисловому виробництві тощо. Їхні переваги, такі як легка вага, висока міцність, стійкість до корозії, хороша електропровідність і відмінне електромагнітне екранування, все більше визнаються. Shenzhen Ant Carbon Fiber Co., Ltd., спираючись на багаторічний досвід виробництва, сьогодні відповість на деякі типові запитання для вашої довідки.
Базові знання про композитні вироби з вуглецевого волокна
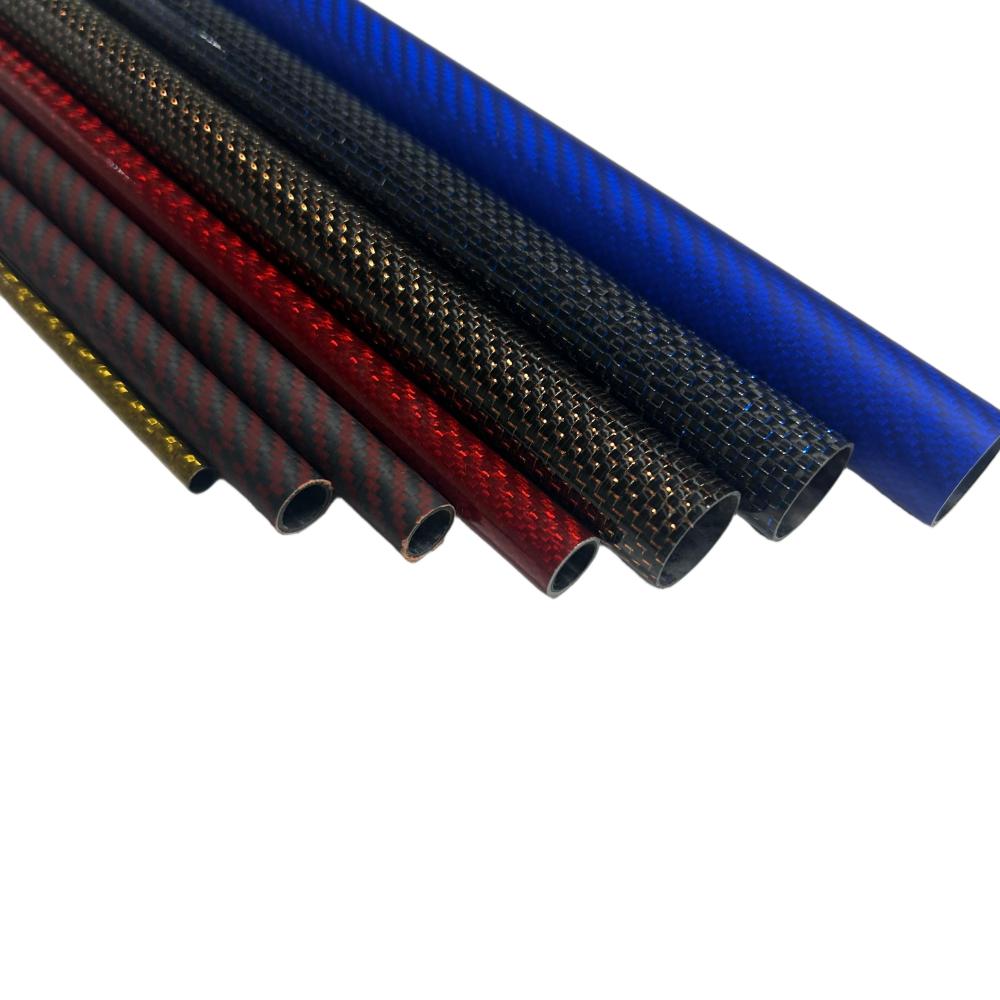
Обробка труб з вуглецевого волокна вимагає різних технологій обробки для різних застосувань, але найпоширенішим процесом є обробка отворів у трубах з вуглецевого волокна. Щоб відповідати вимогам до обробки, ми повинні приділяти більше уваги обробці отворів. У цьому процесі можуть виникнути деякі дефекти, причому розшарування є найпоширенішим. Що це за деталі?
Утворення явища розшарування при обробці отворів для труб з вуглецевого волокна
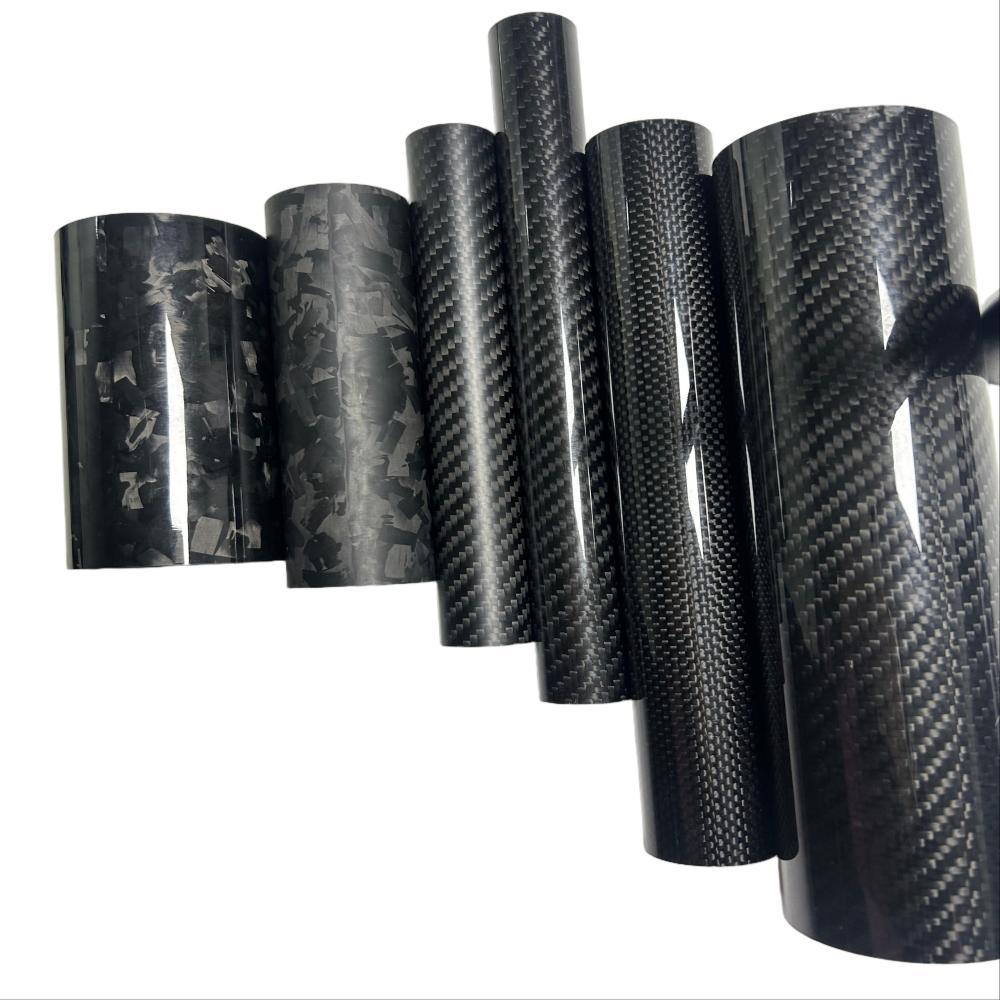
Трубка з вуглецевого волокна, також відома як вуглецева трубка або трубка з вуглецевого волокна, складається з матеріалу з вуглецевого волокна та спеціальних смол. Він широко використовується в різному допоміжному обладнанні, такому як безпілотники, обертові вали, ролики, медичні пристрої, спортивне обладнання та високоякісні направляючі для камер, і є одним із легких матеріалів, які використовуються в промислових галузях високого класу для заміни металевих труб.
Які ключові фактори впливають на якість труб з вуглецевого волокна?