Proces pultruzji
autor: Lily
2025-12-21
Historia pultruzji
Proces pultruzji wynaleziono w latach trzydziestych XX wieku i po raz pierwszy opatentował JH Watson w 1944 r. MJ Meeks z sukcesem opatentował pultruzję w 1950 r. Jednakże pierwsze produkty pultrudowane
zostały wyprodukowane w 1952 roku przez firmę Glastic w Cleveland w stanie Ohio na podstawie patentu Rogera B. White'a. Pultruzja stała się powszechnie znana dopiero po uzyskaniu patentu W. Brandta Goldsworthy'ego w 1959 r. Nowe patenty na pultruzję są nadal przyznawane, a niektóre z nich znacznie udoskonaliły proces. Jednym z takich ulepszeń jest ruchoma kostka, która umożliwia
tworzenie zakrzywionych profili.
Proces produkcyjny
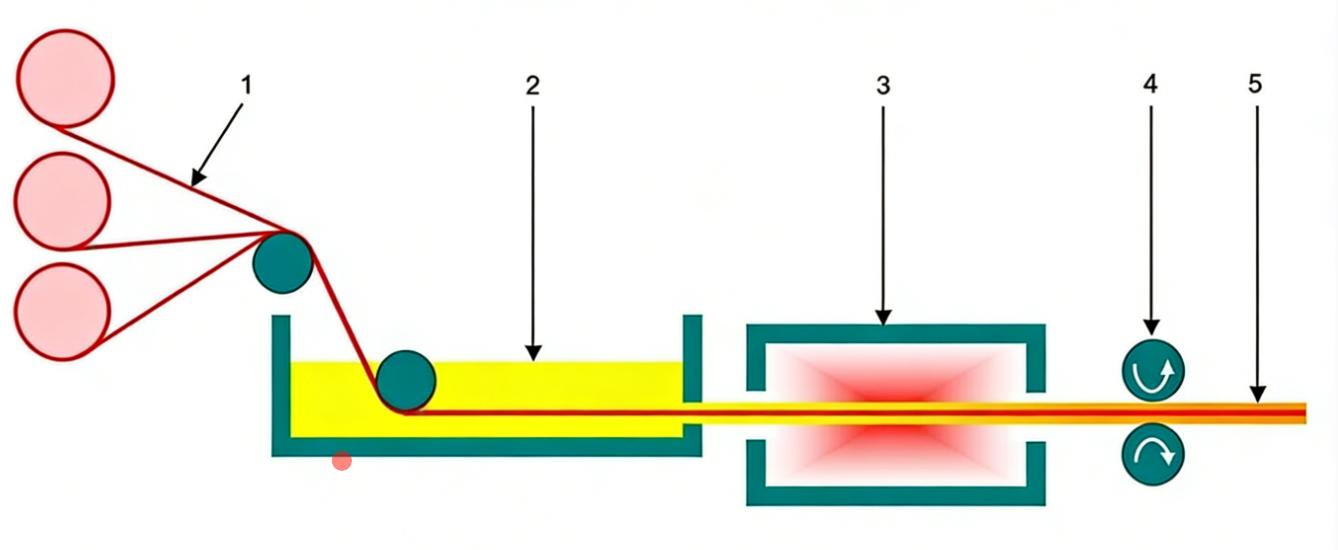
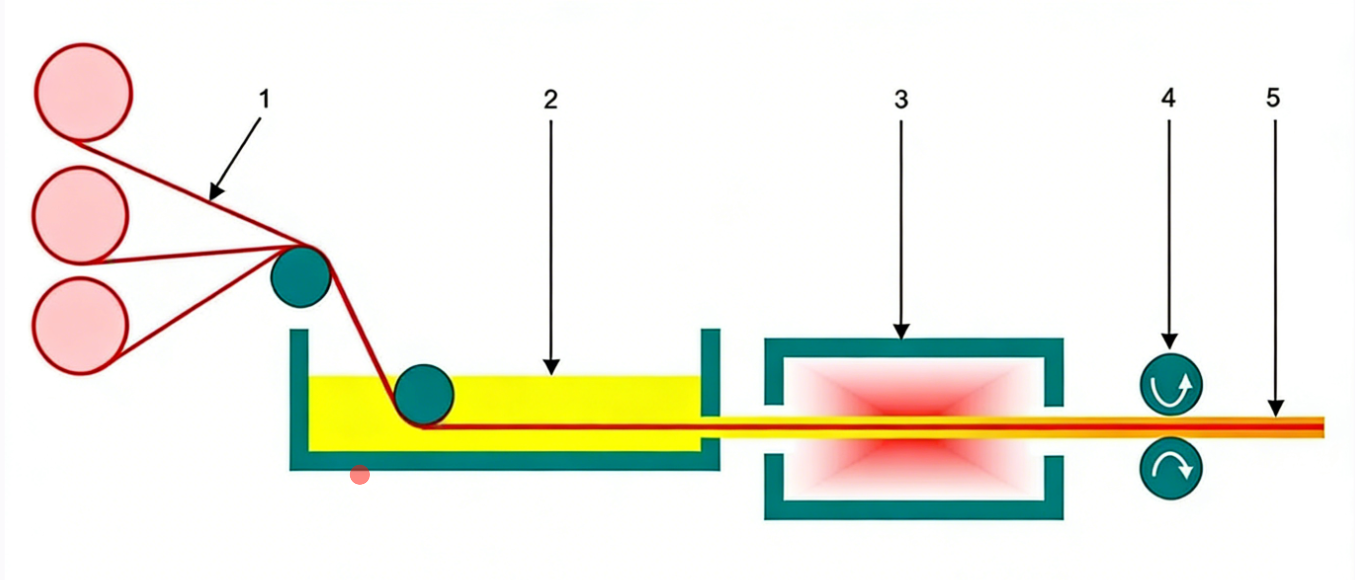
Proces produkcji tworzyw sztucznych wzmocnionych włóknem (FRP) łączy włókna szklane z ciekłą żywicą, tworząc po utwardzeniu produkt końcowy o podwyższonych właściwościach wytrzymałościowych. Właściwości strukturalne i odporność na korozję materiału FRP sprawiają, że jest to rozwiązanie powszechnie stosowane w zakładach chemicznych, platformach wiertniczych, obiektach hodowlanych i innych miejscach pracy. Przeanalizujmy krok po kroku standardowy proces produkcji FRP.
Krok 1:Podawanie materiału Proces produkcyjny FRP rozpoczyna się od wprowadzenia surowców do sprzętu produkcyjnego FRP. Szpulę wypełnioną nawiniętymi włóknami szklanymi umieszcza się na stojaku magazynowym, uwalniając surowiec w ramach ciągłego procesu. Włókna przechodzą przez otwory w prowadnicach formujących oraz przez rolki napinające, a następnie zanurzane są w kąpieli żywicznej.
Krok 2:Impregnacja żywicą W kąpieli żywicy materiał wzmacniający jest impregnowany estrem winylowym, epoksydem, poliestrem lub poliuretanem. Inne dodatki mogą obejmować pigmenty, blokery UV lub środki zmniejszające palność. Dodatkowa prowadnica do wstępnego formowania usuwa następnie nadmiar żywicy z materiału wzmacniającego, zanim wejdzie on do nagrzanej formy. W niektórych przypadkach podczas impregnacji żywicą cały przekrój można owinąć tkaną poliestrową powierzchnią filcową, aby zapewnić dodatkową ochronę przed promieniami UV, mechaceniem włókien, blaknięciem, korozją, ścieraniem i uderzeniami. Poprawia także impregnację i zmniejsza zużycie formy.
Krok 3:Ogrzewanie W środku zautomatyzowanej i ciągłej linii produkcyjnej impregnowane włókna wzmacniające wprowadzane są do stalowej formy, gdzie są podgrzewane w celu utwardzenia żywicy. Temperatura jest precyzyjnie kontrolowana, aby uniknąć uszkodzenia kompozytu i uzyskać zwiększone właściwości wytrzymałościowe.
Krok 4:Separacja Gdy pultrudowane kompozyty osiągną pożądaną temperaturę, należy je oddzielić od formy pultruzyjnej. Na tym etapie procesu produkcyjnego temperatura pultrudowanego kompozytu FRP jest wyższa niż temperatura formy i następuje sieciowanie pomiędzy włóknami szklanymi. Utwardzony profil jest następnie oddzielany od formy za pomocą siły ciągnącej ciągłej lub posuwisto-zwrotnej maszyny do wytłaczania.
Krok 5:Cięcie Kompozyt pultrudowany powstaje na etapie cięcia, w którym uwidacznia się stały przekrój poprzeczny. Każdy profil pultrudowany FRP jest przycinany na żądaną długość za pomocą piły automatycznej. Piła jest zamontowana na torze, dzięki czemu może poruszać się wzdłuż linii produkcyjnej i ciąć w sposób ciągły podczas produkcji. W procesie pultruzji FRP na końcu zbiera się gotowy produkt. Standardowa długość w branży wynosi 12–20 stóp, ale niektórzy producenci przed cięciem mogą pultrudować do 50 stóp lub więcej.
Projekt materiału kompozytowego z włókna węglowego (z listą surowców i sprzętu)
Porównanie: Nawijane rury z włókna węglowego i pultrudowane rury z włókna węglowego
Powiązany artykuł

Kompozyty z włókna węglowego dzięki swojej lekkości, dużej wytrzymałości i doskonałym właściwościom elektromagnetycznym stają się preferowanym wyborem do produkcji dronów. Od skorupy po wirnik, nie tylko zmniejszają wagę, ale także poprawiają wydajność i trwałość lotu. Zaawansowane procesy, takie jak formowanie tłoczne i technologia w autoklawie, stanowią kolejny przełom w wydajności dronów, przyczyniając się do przyszłego modułowego i inteligentnego rozwoju.
Dlaczego coraz więcej dronów wykorzystuje obudowy z włókna węglowego?
Kompozyty z włókna węglowego mają szerokie zastosowanie w przemyśle lotniczym, produkcji przemysłowej itp. Ich zalety, takie jak lekkość, wysoka wytrzymałość, odporność na korozję, dobra przewodność elektryczna i doskonałe ekranowanie elektromagnetyczne, są coraz bardziej doceniane. Shenzhen Ant Carbon Fibre Co., Ltd., opierając się na wieloletnim doświadczeniu produkcyjnym, odpowie dziś w celach informacyjnych na niektóre często zadawane pytania.
Podstawowa wiedza na temat produktów kompozytowych z włókna węglowego
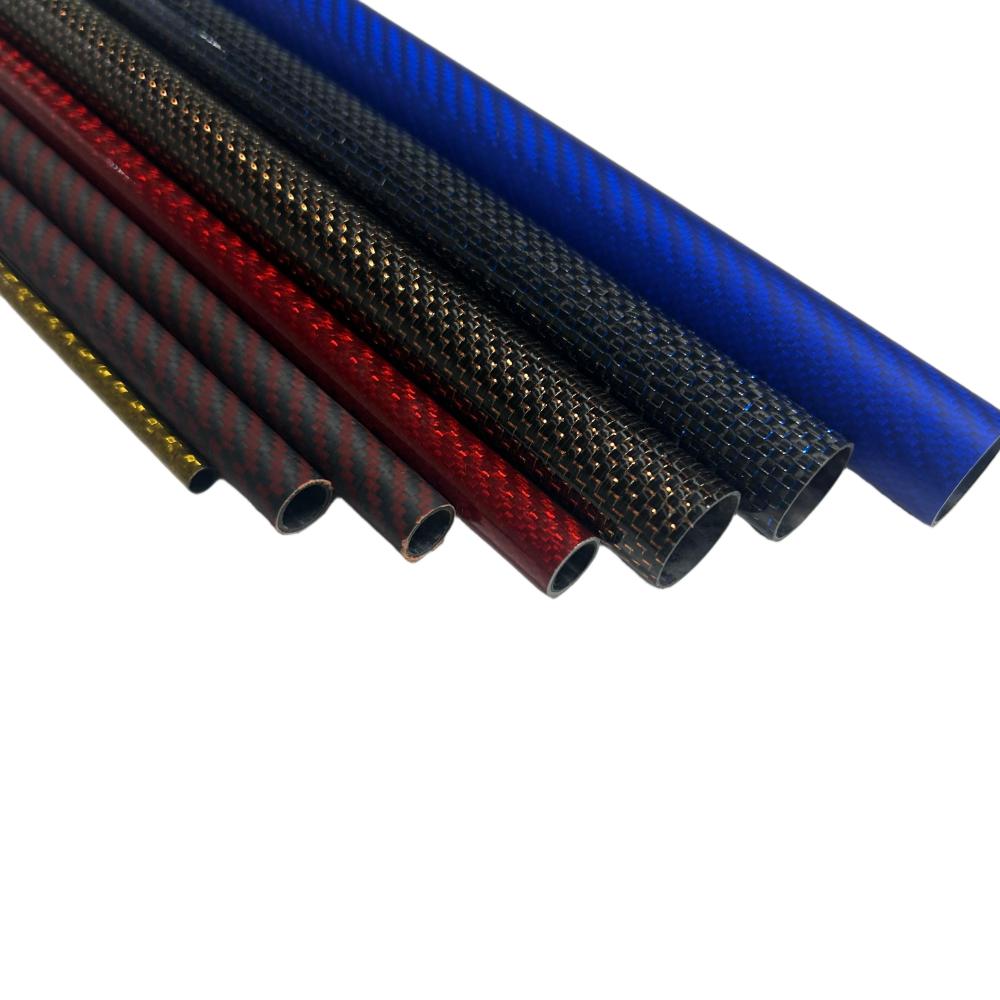
Obróbka rur z włókna węglowego wymaga różnych technik przetwarzania dla różnych zastosowań, ale najczęstszym procesem jest obróbka otworów w rurach z włókna węglowego. Aby spełnić wymagania dotyczące przetwarzania, musimy zwrócić większą uwagę na obróbkę otworów. W procesie tym podatne są na pewne defekty, przy czym najczęstszym jest rozwarstwienie. Jakie są te szczegóły?
Powstawanie zjawiska rozwarstwiania w obróbce otworów rur z włókna węglowego
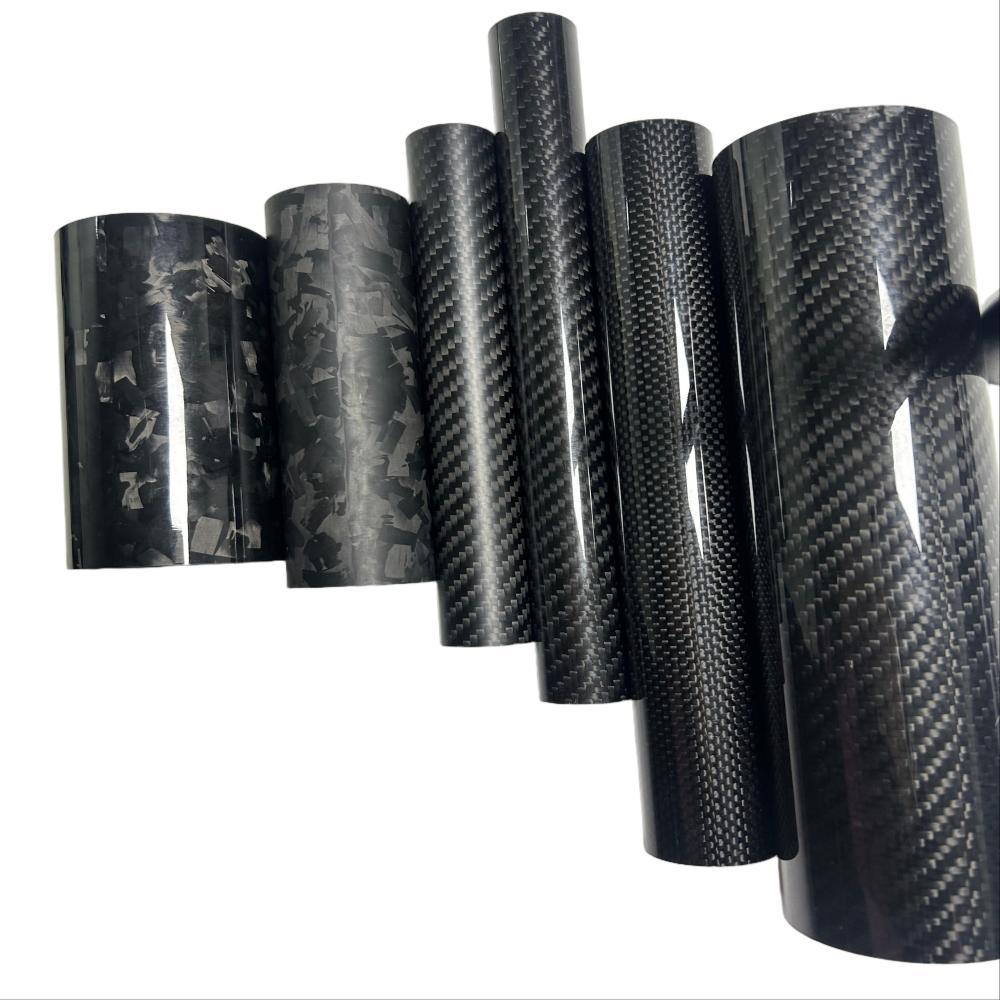
Rury z włókna węglowego, znane również jako rurki węglowe lub rurki z włókna węglowego, składają się z materiału z włókna węglowego i określonych materiałów żywicznych. Jest szeroko stosowany w różnych urządzeniach pomocniczych, takich jak drony, wały obrotowe, rolki, urządzenia medyczne, sprzęt sportowy i wysokiej klasy szyny ślizgowe do kamer, i jest jednym z lekkich materiałów stosowanych w wysokiej klasy dziedzinach przemysłu w celu zastąpienia rur metalowych.
Jakie są kluczowe czynniki wpływające na jakość rur z włókna węglowego?