A szénszálas SMC préselés teljes folyamata
szerző: lily
2025-12-04
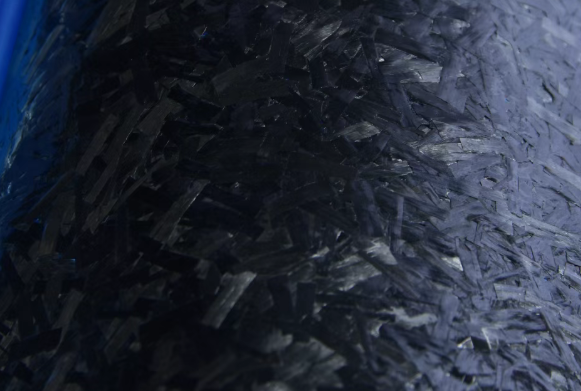
A szénszálas SMC préselés teljes folyamata
1.Szénszálas SMC(a Sheet Molding Compound rövidítése) egy lemezformázó keverék, amelyet rövidre vágott szénszálak, mátrixgyanta, adalékanyagok és egyéb anyagok impregnálásával állítanak elő.
bizonyos arányban professzionális fröccsöntő berendezéssel és egy bizonyos eljárással.
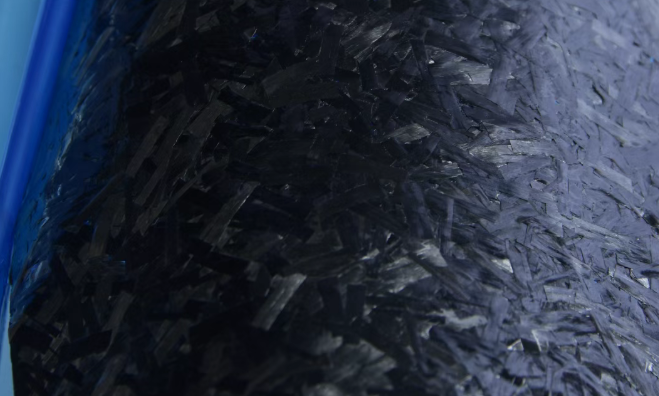
02. A szénszálas SMC fröccsöntés a szénszálas SMC lemezek vágásának folyamatát jelenti a termék méretének, alakjának, vastagságának, súlyának stb. követelményeinek megfelelően, majd a vágott anyagok egymásra helyezését.
fűtött fém formaüregbe, és kikeményítjük az előre beállított eljárási formázási feltételek szerint.
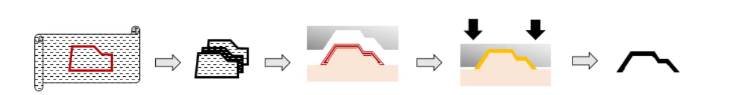
Letekercselés, vágás Réteg Formazárás Nyomás alatti kikeményedés Kiszerelés
Szénszálas SMC öntési eljárás
1. lépés Anyagvizsgálat
A szénszálas SMC lemezek minősége jelentős hatással van az öntési folyamatra és a késztermék minőségére. Ezért préselés előtt fontos megérteni az anyag minőségét,
például a gyanta típusa, száltartalma, területi sűrűsége és egységsúlya, film lehúzhatósága, hogy az anyag lejárt-e, a szál impregnálása jó és szennyeződésektől mentes, a filmbevonat sérült-e,
valamint az anyagkeménység és a minőség egységessége.
2. lépés Anyagvágás
Vágás előtt az anyagot addig olvasztják, amíg a PE zacskó felületén már nincs vízgőz. A lap alakját és méretét a termék szerkezete és alakja, az adagolási helyzet és a folyamat határozza meg.
Vágás előtt az anyagot addig olvasztják, amíg a PE zacskó felületén már nincs vízgőz. A lap alakját és méretét a termék szerkezete és alakja, az adagolási helyzet és a folyamat határozza meg.
A méret általában a termék felületének vetített területének 70-100%-a. A külső szennyeződések okozta szennyeződések elkerülése érdekében a felső és az alsó fóliát csak betöltés előtt távolítják el. Egy időben,a munkaterület megtartva
tisztítsa meg, hogy elkerülje az idegen tárgyak bejutását.
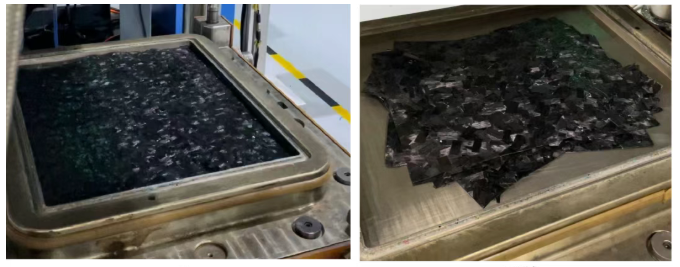
3. lépés A présparaméterek beállítása
① Főleg a "nyomás", "hőmérséklet" és "formázási idő" kifejezéseket tartalmazza, amelyeket a termék vastagsága, az anyagkövetelmények, a formázási feltételek stb. alapján határoznak meg.
① Főleg a "nyomás", "hőmérséklet" és "formázási idő" kifejezéseket tartalmazza, amelyeket a termék vastagsága, az anyagkövetelmények, a formázási feltételek stb. alapján határoznak meg.
② A formát vízszintesen kell felszerelni, és biztosítani kell, hogy a beépítési helyzet a présasztal közepén legyen;
4. lépés A forma tisztítása
① Alaposan tisztítsa meg a formát, és vigyen fel leválasztószert. Anyag hozzáadása előtt törölje le egyenletesen a leválasztószert egy tiszta ruhával, hogy elkerülje a termék megjelenési minőségének befolyásolását. Új formák esetén használat előtt zsírtalanítás szükséges.
① Alaposan tisztítsa meg a formát, és vigyen fel leválasztószert. Anyag hozzáadása előtt törölje le egyenletesen a leválasztószert egy tiszta ruhával, hogy elkerülje a termék megjelenési minőségének befolyásolását. Új formák esetén használat előtt zsírtalanítás szükséges.
② Zárja le a formát és melegítse fel.
5. lépés. Erősítse meg a forma hőmérsékletét
① Nyissa ki a formát, és egy érintkező hőmérővel mérje meg a felső és alsó formaüreg hőmérsékletét (Megjegyzés: Mérjen több ponton, beleértve az elülső, a hátsó, a bal, a középső és a jobb oldalt, hogy biztosítsa a forma felületének hőmérsékletét
① Nyissa ki a formát, és egy érintkező hőmérővel mérje meg a felső és alsó formaüreg hőmérsékletét (Megjegyzés: Mérjen több ponton, beleértve az elülső, a hátsó, a bal, a középső és a jobb oldalt, hogy biztosítsa a forma felületének hőmérsékletét
az anyag szükséges préselési hőmérséklete felett van, és a forma maghőmérséklete körülbelül 5 Celsius-fokkal alacsonyabb, mint az üreg hőmérséklete);
② Ha nem éri el a hőmérsékletet, zárja le a formát, és várja meg a melegítés folytatását;
③ Ha elérte a hőmérsékletet, permetezzen ismét leválasztószert a felső és az alsó formára.
② Ha nem éri el a hőmérsékletet, zárja le a formát, és várja meg a melegítés folytatását;
③ Ha elérte a hőmérsékletet, permetezzen ismét leválasztószert a felső és az alsó formára.
6. lépés: Erősítse meg az Etetés mennyiségét és területét
① Etetési mennyiség: Az egyes termékek adagolási mennyisége a kezdeti préselés során a következő képlettel számítható ki: Etetési mennyiség = Termék térfogata * Sűrűség 1,5 g/cm²;
② Etetési terület: Az etetési terület mérete közvetlenül befolyásolja a termék sűrűségét, áramlási távolságát és felületi minőségét. Összefügg az SMC folyási és keményedési jellemzőivel, a termék teljesítménykövetelményeivel, a forma szerkezetével stb.
Általában az etetési terület 70-100%. A túl kicsi terület túlságosan hosszú áramlási utakat eredményez, ami a szálak orientációjához, csökkent szilárdsághoz, megnövekedett hullámossághoz, sőt a formaüreg kitöltésének kudarcához vezet.
③ Anyag adagolási helyzete: Az adagolási helyzet és módszer közvetlenül befolyásolja a termék megjelenését, szilárdságát és irányultságát. Általában az anyagot a formaüreg közepébe kell betáplálni. Aszimmetrikus és összetett termékekhez,
az adagolási pozíciónak biztosítania kell, hogy az anyagáram a formázás során egyidejűleg érje el a formaüreg minden végét.
7. lépés Magas hőmérsékletű és nagynyomású fröccsöntés
Miután az anyagtömb belép a formaüregbe, a gép elindul, és a prés gyorsan leereszkedik. Amikor a felső és az alsó öntőforma egymáshoz igazodik, lassan kifejtik a szükséges formázási nyomást. Egy ideig tartó hő- és nyomástartás után,
Miután az anyagtömb belép a formaüregbe, a gép elindul, és a prés gyorsan leereszkedik. Amikor a felső és az alsó öntőforma egymáshoz igazodik, lassan kifejtik a szükséges formázási nyomást. Egy ideig tartó hő- és nyomástartás után,
a termék öntése kész. Az öntési folyamat során az öntési folyamat paramétereit ésszerűen kell beállítani az anyagjellemzők és a préselési feltételek szerint.
① Formázási hőmérséklet: A formázási hőmérséklet a gyantapaszta keményedési rendszerétől, a termék vastagságától, a gyártás hatékonyságától és a termék szerkezetének összetettségétől függ. A formázási hőmérsékletnek biztosítania kell
a kikeményítő rendszer zökkenőmentes beindítása és térhálósodási reakciója, és teljes kikeményedés érhető el. A szénszálas SMC formázási hőmérséklete általában 130-140 ℃ között van.
Általában a vastagabb termékek formázási hőmérsékletének alacsonyabbnak kell lennie, mint a vékonyabb termékeké, hogy megakadályozzuk a túlzott hőképződést a vastagabb termékek belsejében. Az öntési hőmérséklet növelése lerövidítheti a keményedési időt; fordítva, a formázási hőmérséklet csökkentése a kikeményedési idő meghosszabbítását igényli. A formázási hőmérsékletet a maximális kikeményedési sebesség és az optimális formázási feltételek egyensúlyozásával kell kiválasztani.
② Formázási nyomás: Az SMC formázási nyomása a termék szerkezetétől, alakjától, méretétől és az SMC megvastagodás mértékétől függően változik. Az egyszerű formájú termékek kisebb nyomást igényelnek, míg az összetett formájú termékek nagyobb nyomást igényelnek.
Minél nagyobb az SMC vastagodási foka, annál nagyobb a szükséges formázási nyomás. A magas megjelenési és simasági követelményeket támasztó termékek nagyobb nyomást igényelnek a formázás során. Röviden, az öntési nyomás meghatározásánál több tényezőt is figyelembe kell venni. Általában a szénszálas SMC öntési nyomása 10-25 MPa között van.
③ Formázási idő: A szénszálas SMC kötési ideje (más néven tartási idő) az öntési hőmérsékleten összefügg a tulajdonságaival és a keményedési rendszerrel, a formázási hőmérséklettel, a termék vastagságával és színével. A szénszálas SMC formázási ideje általában 10 és 15 perc között van.
Mivel az SMC egy gyorsan keményedő rendszer, a gyors prészárás kulcsfontosságú. Ha a prés az adagolás után túl lassan zár, akkor a termék felületén előkeményedett foltok jelenhetnek meg, vagy anyaghiány vagy túl nagy méretek jelentkezhetnek. A gyors zárás elérése közben a préslöket végén gondosan be kell állítani a szerszám zárási sebességét. Amikor a forma egy bizonyos távolságra van a zárástól, a forma zárási sebességét le kell lassítani a szellőztetés megkönnyítése érdekében.
8. lépés Bontás és megjelenés ellenőrzése
① Lassan nyissa ki a felső formát. Miután 10 mm-re emelkedett, ellenőrizze, hogy a termék beragadt-e. Miután meggyőződött arról, hogy a termék az alsó formában marad, mozgassa a felső formát a felső határig. Nyissa ki a felső forma mechanizmust, és lassan emelje ki a terméket.
② Vizsgálja meg a termék megjelenését a hiányzó anyagok, szennyeződések, léglyukak, száraz fonal stb. szempontjából. A festést nem igénylő termékek esetében vágja le a felesleges sorját a gyártási folyamat befejezéséhez.
Szénszálas csövek vs. üvegszálas csövek: Melyik a jobb?
A különbség a nedves és a száraz szénszál között
Kapcsolódó cikk

A szénszálas kompozitok könnyű súlyukkal, nagy szilárdságukkal és kiváló elektromágneses tulajdonságaikkal a dróngyártás kedvelt választásává válnak. A héjtól a rotorig nemcsak a súlyt csökkentik, hanem javítják a repülési hatékonyságot és a tartósságot is. Az olyan fejlett eljárások, mint a kompressziós fröccsöntés és az autokláv technológia, további áttörést jelentenek a drónok teljesítményében, hozzájárulva a jövőbeni moduláris és intelligens fejlesztéshez.
Miért használnak egyre több drónt szénszálas burkolattal?
A szénszálas kompozitokat széles körben alkalmazzák a repülőgépiparban, az ipari gyártásban stb. Előnyeiket, mint például a könnyű súly, a nagy szilárdság, a korrózióállóság, a jó elektromos vezetőképesség és a kiváló elektromágneses árnyékolás, egyre inkább elismerik. A Shenzhen Ant Carbon Fiber Co., Ltd., több éves gyártási tapasztalatra támaszkodva, ma válaszol néhány gyakori kérdésre.
Alapvető ismeretek a szénszálas kompozit termékekről
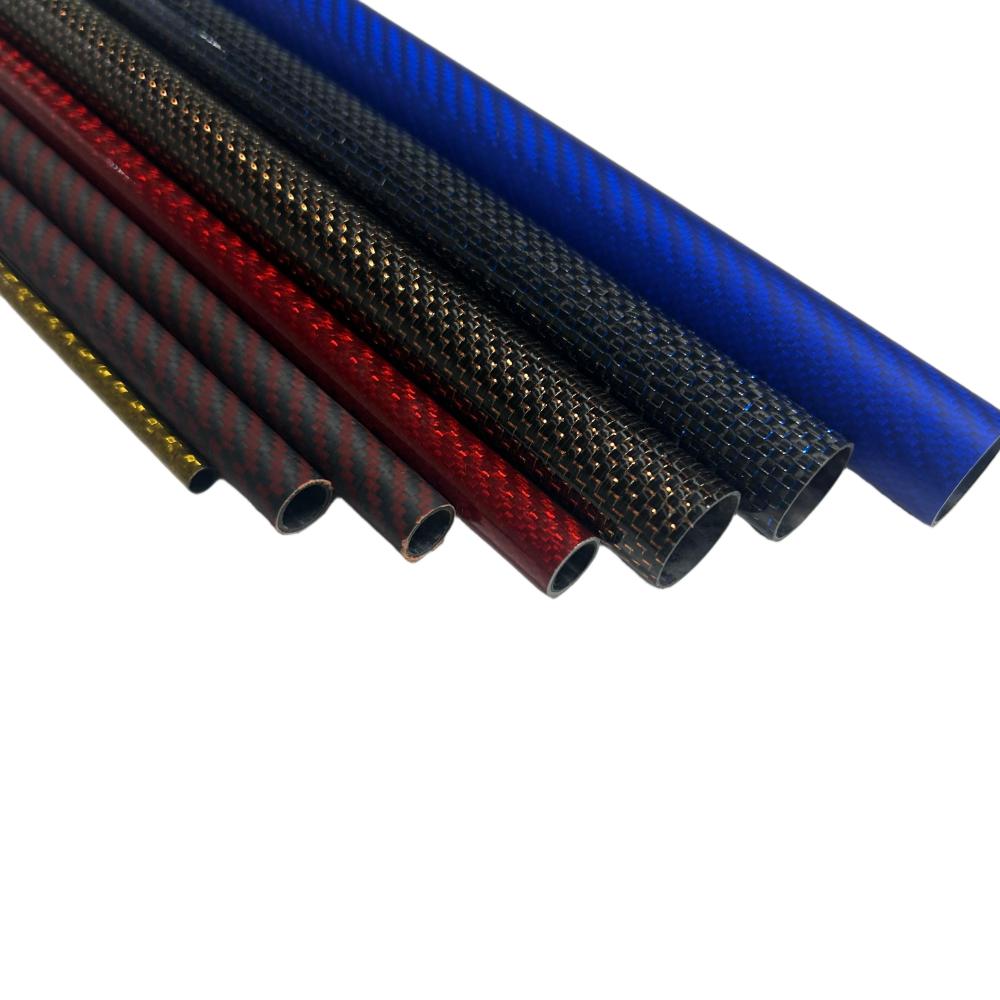
A szénszálas csövek feldolgozása különböző feldolgozási technikákat igényel a különböző alkalmazásokhoz, de a leggyakoribb eljárás a szénszálas csövek lyukak feldolgozása. A feldolgozási követelmények teljesítése érdekében nagyobb figyelmet kell fordítanunk a lyukfeldolgozásra. Ebben a folyamatban hajlamosak bizonyos hibák előfordulására, amelyek közül a legelterjedtebb a delamináció. Mik ezek a részletek?
Delaminációs jelenség kialakulása a szénszálas cső furatfeldolgozásában
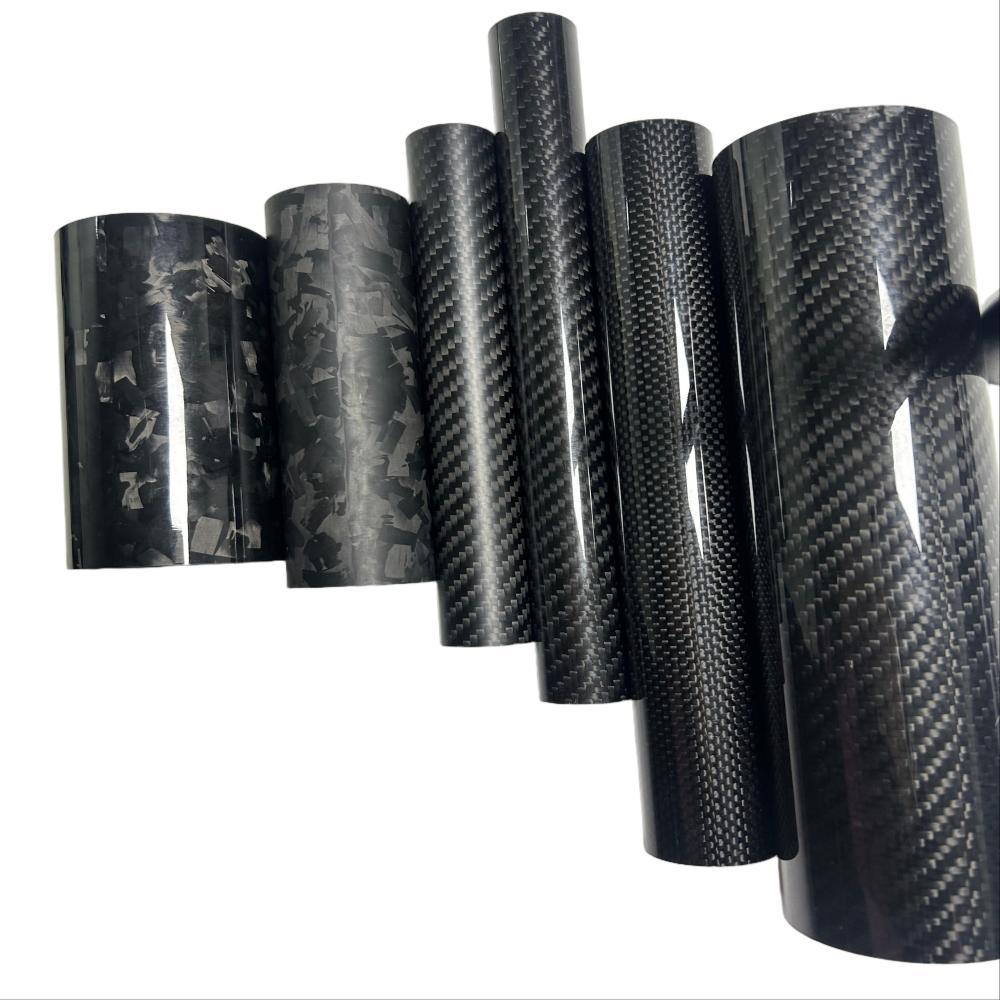
A szénszálas csövek, más néven széncső vagy szénszálas cső szénszálas anyagból és speciális gyantaanyagokból állnak. Széles körben használják különféle támasztóberendezésekben, például drónokban, forgó tengelyekben, görgőkben, orvosi eszközökben, sporteszközökben és csúcskategóriás kamerasínekben, és az egyik könnyű anyag, amelyet csúcskategóriás ipari területeken használnak a fémcsövek helyettesítésére.
Melyek a kulcsfontosságú tényezők, amelyek befolyásolják a szénszálas csövek minőségét?