Cały proces formowania tłocznego włókna węglowego SMC
autor: lily
2025-12-04
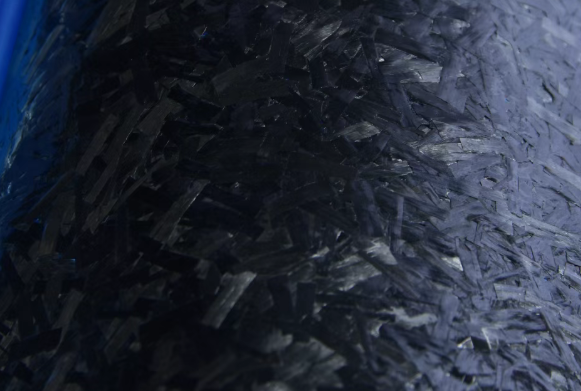
Cały proces formowania tłocznego włókna węglowego SMC
1.SMC z włókna węglowego(skrót od Sheet Moulding Compound) to masa do formowania arkuszy powstająca poprzez impregnację krótkociętych włókien węglowych, żywicy matrycowej, dodatków i innych materiałów w
określonej proporcji przy użyciu profesjonalnego sprzętu do formowania i określonego procesu.
02. Formowanie SMC z włókna węglowego odnosi się do procesu cięcia arkuszy SMC z włókna węglowego zgodnie z wymaganiami dotyczącymi wielkości, kształtu, grubości, wagi itp. produktu, a następnie układania wyciętych materiałów w stosy
do ogrzanej metalowej formy i utwardzania zgodnie z ustalonymi warunkami procesu formowania.
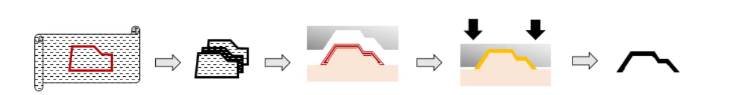
Rozwiń, wytnij Warstwa Zamykanie formy Utwardzanie ciśnieniowe Wyjmowanie z formy
Proces formowania włókna węglowego SMC
Krok 1 Kontrola materiału
Jakość arkuszy SMC z włókna węglowego ma znaczący wpływ na proces formowania i jakość gotowego produktu. Dlatego istotne jest zrozumienie jakości materiału przed prasowaniem,
takie jak rodzaj żywicy, zawartość włókien, gęstość powierzchniowa i masa jednostkowa, zdzieralność folii, czy materiał jest przeterminowany, czy impregnacja włókien jest dobra i wolna od zanieczyszczeń, czy powłoka folii jest uszkodzona,
oraz twardość materiału i jednolitość jakości.
Krok 2 Cięcie materiału
Przed cięciem materiał rozmraża się do momentu, aż na powierzchni worka PE nie będzie pary wodnej. Kształt i rozmiar arkusza zależy od struktury i kształtu produktu, pozycji podawania i procesu.
Przed cięciem materiał rozmraża się do momentu, aż na powierzchni worka PE nie będzie pary wodnej. Kształt i rozmiar arkusza zależy od struktury i kształtu produktu, pozycji podawania i procesu.
Rozmiar wynosi zwykle 70% -100% rzutowanej powierzchni powierzchni produktu. Aby zapobiec zanieczyszczeniu zanieczyszczeniami zewnętrznymi, folię górną i dolną usuwa się dopiero przed załadunkiem. Naraz,obszar roboczy zostaje zachowany
oczyścić, aby uniknąć wprowadzenia ciał obcych.
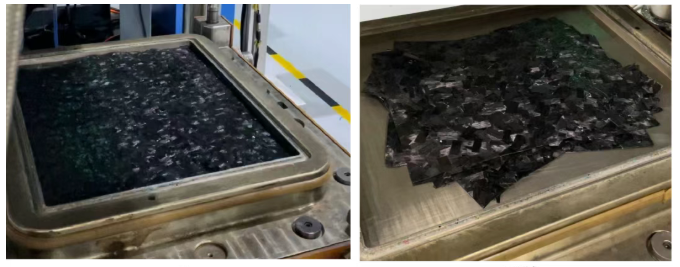
Krok 3 Regulacja parametrów prasy
① Obejmuje głównie „ciśnienie”, „temperaturę” i „czas formowania”, które określa się na podstawie grubości produktu, wymagań materiałowych, warunków formy itp.
① Obejmuje głównie „ciśnienie”, „temperaturę” i „czas formowania”, które określa się na podstawie grubości produktu, wymagań materiałowych, warunków formy itp.
② Formę należy zainstalować poziomo i upewnić się, że pozycja montażowa jest wyśrodkowana na stole prasy;
Krok 4 Czyszczenie formy
① Dokładnie oczyść formę i nałóż środek antyadhezyjny. Przed dodaniem materiału należy równomiernie wytrzeć środek antyadhezyjny czystą szmatką, aby uniknąć wpływu na jakość wyglądu produktu. W przypadku nowych form konieczne jest odtłuszczenie przed użyciem.
① Dokładnie oczyść formę i nałóż środek antyadhezyjny. Przed dodaniem materiału należy równomiernie wytrzeć środek antyadhezyjny czystą szmatką, aby uniknąć wpływu na jakość wyglądu produktu. W przypadku nowych form konieczne jest odtłuszczenie przed użyciem.
② Zamknij formę i podgrzej ją.
Krok 5. Potwierdź temperaturę formy
① Otwórz formę i za pomocą termometru kontaktowego zmierz temperaturę w górnej i dolnej wnęce formy (Uwaga: mierz w wielu punktach, w tym z przodu, z tyłu, po lewej stronie, w środku i po prawej stronie, aby upewnić się, że temperatura powierzchni formy osiągnęła
① Otwórz formę i za pomocą termometru kontaktowego zmierz temperaturę w górnej i dolnej wnęce formy (Uwaga: mierz w wielu punktach, w tym z przodu, z tyłu, po lewej stronie, w środku i po prawej stronie, aby upewnić się, że temperatura powierzchni formy osiągnęła
powyżej wymaganej temperatury prasowania materiału, a temperatura rdzenia formy jest o około 5 stopni Celsjusza niższa niż temperatura wnęki);
② Jeśli temperatura nie zostanie osiągnięta, zamknij formę i poczekaj na dalsze nagrzewanie;
③ Po osiągnięciu odpowiedniej temperatury ponownie spryskaj górną i dolną formę środkiem antyadhezyjnym.
② Jeśli temperatura nie zostanie osiągnięta, zamknij formę i poczekaj na dalsze nagrzewanie;
③ Po osiągnięciu odpowiedniej temperatury ponownie spryskaj górną i dolną formę środkiem antyadhezyjnym.
Krok 6. Potwierdź ilość i obszar karmienia
① Ilość do podawania: Ilość do podawania każdego produktu podczas wstępnego prasowania można obliczyć za pomocą następującego wzoru: Ilość do podawania = Objętość produktu * Gęstość 1,5 g/cm²;
② Obszar podawania: Rozmiar obszaru podawania ma bezpośredni wpływ na gęstość, odległość przepływu i jakość powierzchni produktu. Jest to związane z charakterystyką płynięcia i utwardzania SMC, wymaganiami dotyczącymi wydajności produktu, strukturą formy itp.
Ogólnie rzecz biorąc, obszar karmienia wynosi 70% -100%. Zbyt mały obszar spowoduje zbyt długie ścieżki przepływu, co prowadzi do orientacji włókien, zmniejszonej wytrzymałości, zwiększonej falistości, a nawet braku wypełnienia wnęki formy.
③ Pozycja podawania materiału: Pozycja i metoda podawania mają bezpośredni wpływ na wygląd, wytrzymałość i kierunkowość produktu. Ogólnie rzecz biorąc, materiał powinien być podawany do środka wnęki formy. W przypadku produktów asymetrycznych i złożonych,
pozycja podawania musi zapewniać, że przepływ materiału jednocześnie dotrze do wszystkich końców gniazda formy podczas formowania.
Krok 7 Formowanie w wysokiej temperaturze i pod wysokim ciśnieniem
Po wejściu bloku materiału do wnęki formy maszyna zostaje uruchomiona, a prasa szybko opada. Kiedy górna i dolna forma są wyrównane, powoli przykłada się wymagane ciśnienie formowania. Po okresie utrzymywania ciepła i ciśnienia,
Po wejściu bloku materiału do wnęki formy maszyna zostaje uruchomiona, a prasa szybko opada. Kiedy górna i dolna forma są wyrównane, powoli przykłada się wymagane ciśnienie formowania. Po okresie utrzymywania ciepła i ciśnienia,
formowanie produktu jest zakończone. Podczas procesu formowania parametry procesu formowania powinny być ustalane w sposób rozsądny, zgodnie z charakterystyką materiału i warunkami prasy.
① Temperatura formowania: Temperatura formowania zależy od systemu utwardzania pasty żywicznej, grubości produktu, wydajności produkcji i złożoności struktury produktu. Temperatura formowania musi zapewniać
płynną inicjację i reakcję sieciowania systemu utwardzania oraz osiągnięcie całkowitego utwardzenia. Temperatura formowania SMC z włókna węglowego wynosi zazwyczaj 130-140 ℃.
Ogólnie rzecz biorąc, temperatura formowania grubszych produktów powinna być niższa niż w przypadku cieńszych produktów, aby zapobiec nadmiernemu gromadzeniu się ciepła wewnątrz grubszego produktu. Zwiększenie temperatury formowania może skrócić czas utwardzania; i odwrotnie, obniżenie temperatury formowania wymaga wydłużenia czasu utwardzania. Temperaturę formowania należy wybrać, równoważąc maksymalną prędkość utwardzania i optymalne warunki formowania.
② Ciśnienie formowania: Ciśnienie formowania SMC zmienia się w zależności od struktury produktu, kształtu, rozmiaru i stopnia zagęszczenia SMC. Produkty o prostych kształtach wymagają niższego ciśnienia, natomiast te o skomplikowanych kształtach wymagają wyższego ciśnienia.
Im wyższy stopień zagęszczenia SMC, tym większe wymagane ciśnienie formowania. Produkty o wysokich wymaganiach dotyczących wyglądu i gładkości wymagają większego ciśnienia formowania podczas formowania. Krótko mówiąc, przy określaniu ciśnienia formowania należy wziąć pod uwagę wiele czynników. Ogólnie rzecz biorąc, ciśnienie formowania SMC z włókna węglowego wynosi od 10 do 25 MPa.
③ Czas formowania: Czas utwardzania (zwany także czasem przetrzymywania) SMC z włókna węglowego w temperaturze formowania jest powiązany z jego właściwościami i systemem utwardzania, temperaturą formowania, grubością produktu i kolorem. Czas formowania SMC z włókna węglowego wynosi zwykle od 10 do 15 minut.
Ponieważ SMC jest systemem szybko utwardzającym się, kluczowe znaczenie ma szybkie zamknięcie prasy. Jeżeli prasa po podaniu zamyka się zbyt wolno, na powierzchni produktu mogą pojawić się plamy przed utwardzeniem, mogą wystąpić braki materiału lub zbyt duże wymiary. Aby osiągnąć szybkie zamknięcie, należy dokładnie wyregulować prędkość zamykania formy na końcu suwu prasy. Gdy forma znajduje się w pewnej odległości od zamknięcia, należy zmniejszyć prędkość zamykania formy, aby ułatwić odpowietrzenie.
Krok 8 Rozbiórka i kontrola wyglądu
① Powoli otwórz górną formę. Po wzroście do 10 mm sprawdź, czy produkt nie utknął. Po potwierdzeniu, że produkt pozostaje w dolnej formie, przesuń górną formę do górnego limitu. Otwórz górny mechanizm formy i powoli wyjmij produkt.
② Sprawdź wygląd produktu pod kątem brakujących materiałów, brudu, dziur wentylacyjnych, suchej przędzy itp. W przypadku produktów, które nie wymagają malowania, odetnij nadmiar zadziorów, aby zakończyć proces produkcyjny.
Rury z włókna węglowego a rury z włókna szklanego: co jest lepsze?
Różnica między mokrym i suchym włóknem węglowym
Powiązany artykuł

Kompozyty z włókna węglowego dzięki swojej lekkości, dużej wytrzymałości i doskonałym właściwościom elektromagnetycznym stają się preferowanym wyborem do produkcji dronów. Od skorupy po wirnik, nie tylko zmniejszają wagę, ale także poprawiają wydajność i trwałość lotu. Zaawansowane procesy, takie jak formowanie tłoczne i technologia w autoklawie, stanowią kolejny przełom w wydajności dronów, przyczyniając się do przyszłego modułowego i inteligentnego rozwoju.
Dlaczego coraz więcej dronów wykorzystuje obudowy z włókna węglowego?
Kompozyty z włókna węglowego mają szerokie zastosowanie w przemyśle lotniczym, produkcji przemysłowej itp. Ich zalety, takie jak lekkość, wysoka wytrzymałość, odporność na korozję, dobra przewodność elektryczna i doskonałe ekranowanie elektromagnetyczne, są coraz bardziej doceniane. Shenzhen Ant Carbon Fibre Co., Ltd., opierając się na wieloletnim doświadczeniu produkcyjnym, odpowie dziś w celach informacyjnych na niektóre często zadawane pytania.
Podstawowa wiedza na temat produktów kompozytowych z włókna węglowego
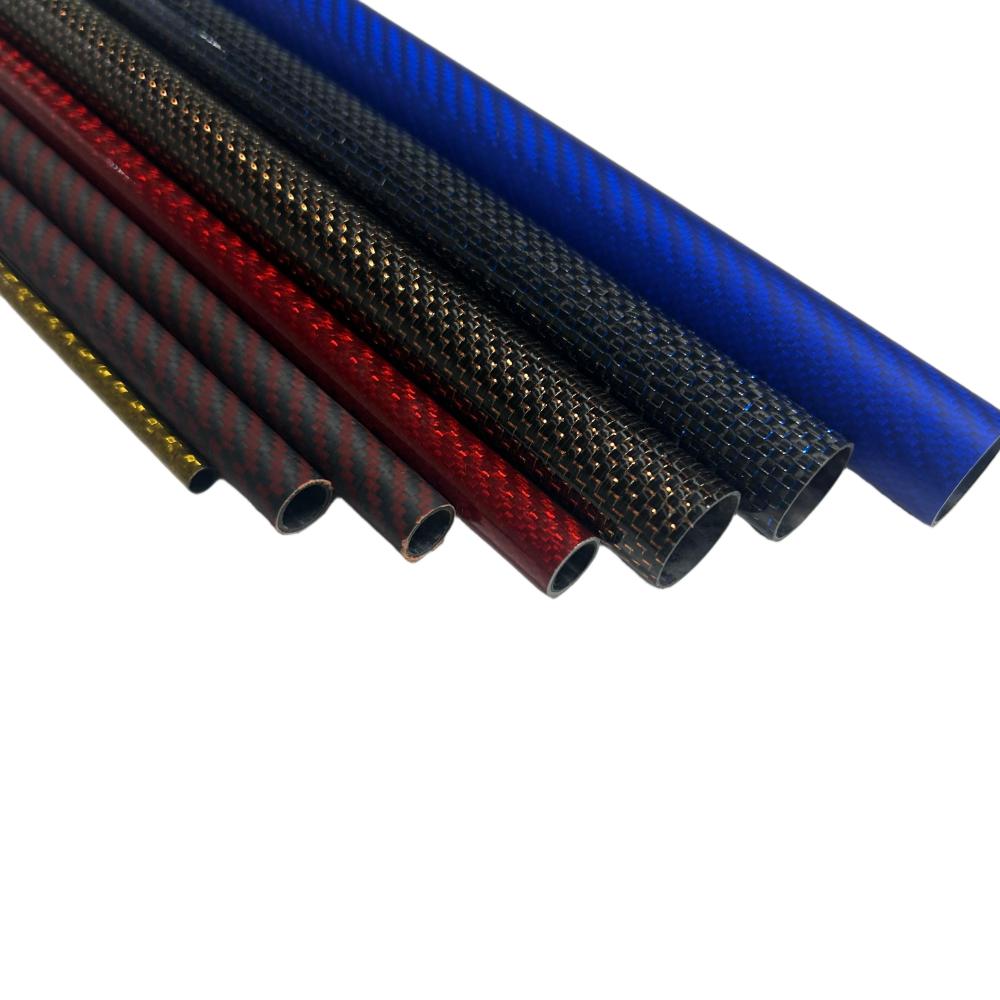
Obróbka rur z włókna węglowego wymaga różnych technik przetwarzania dla różnych zastosowań, ale najczęstszym procesem jest obróbka otworów w rurach z włókna węglowego. Aby spełnić wymagania dotyczące przetwarzania, musimy zwrócić większą uwagę na obróbkę otworów. W procesie tym podatne są na pewne defekty, przy czym najczęstszym jest rozwarstwienie. Jakie są te szczegóły?
Powstawanie zjawiska rozwarstwiania w obróbce otworów rur z włókna węglowego
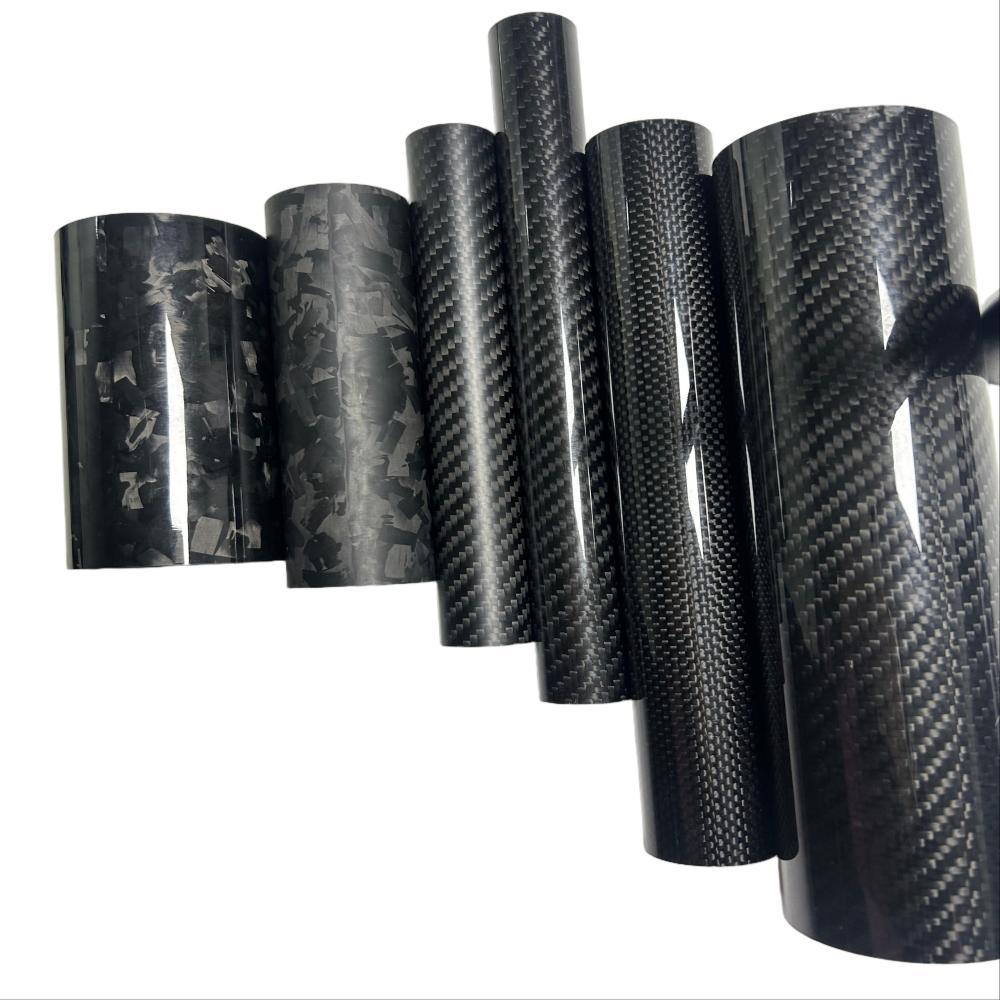
Rury z włókna węglowego, znane również jako rurki węglowe lub rurki z włókna węglowego, składają się z materiału z włókna węglowego i określonych materiałów żywicznych. Jest szeroko stosowany w różnych urządzeniach pomocniczych, takich jak drony, wały obrotowe, rolki, urządzenia medyczne, sprzęt sportowy i wysokiej klasy szyny ślizgowe do kamer, i jest jednym z lekkich materiałów stosowanych w wysokiej klasy dziedzinach przemysłu w celu zastąpienia rur metalowych.
Jakie są kluczowe czynniki wpływające na jakość rur z włókna węglowego?