Весь процес компресійного формування вуглецевого волокна SMC
автор: lily
2025-12-04
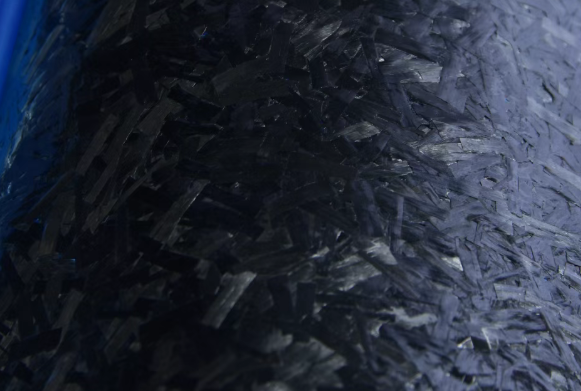
Весь процес компресійного формування вуглецевого волокна SMC
1.Вуглецеве волокно SMC(абревіатура від Sheet Molding Compound) — це листова формувальна суміш, утворена шляхом просочення короткорізаних вуглецевих волокон, матричної смоли, добавок та інших матеріалів у
певної пропорції з використанням професійного обладнання для формування та певного процесу.
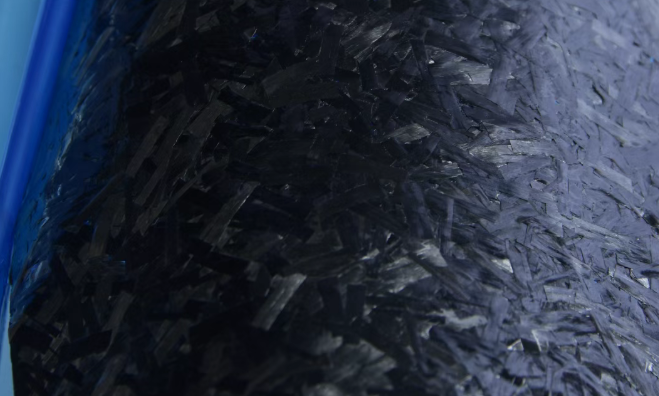
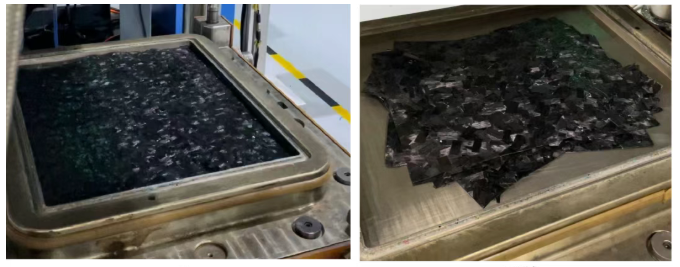
02. Формування вуглецевого волокна SMC відноситься до процесу різання листів з вуглецевого волокна SMC відповідно до вимог розміру, форми, товщини, ваги тощо, а потім укладання вирізаних матеріалів.
у нагріту металеву порожнину форми та затверджувати їх відповідно до попередньо встановлених умов процесу формування.
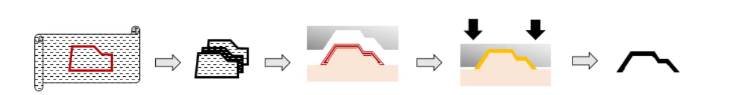
Розгорніть, виріжте шар Закриття прес-форми Затвердіння під тиском Виймання з форми
Процес формування вуглецевого волокна SMC
Крок 1 Перевірка матеріалу
Якість листів SMC з вуглецевого волокна має значний вплив на процес формування та якість готового продукту. Тому перед пресуванням важливо розуміти якість матеріалу,
такі як тип смоли, вміст волокна, площна щільність і вага одиниці, здатність до відшарування плівки, чи закінчився термін придатності матеріалу, чи добре просочення волокна та чи не містить домішок, чи пошкоджено плівкове покриття,
твердість матеріалу та однорідність якості.
Крок 2 Розкрій матеріалу
Перед розрізанням матеріал розморожується до тих пір, поки на поверхні поліетиленового мішка не зникне водяна пара. Форма і розмір листа визначаються структурою і формою продукту, положенням подачі і процесом.
Перед розрізанням матеріал розморожується до тих пір, поки на поверхні поліетиленового мішка не зникне водяна пара. Форма і розмір листа визначаються структурою і формою продукту, положенням подачі і процесом.
Розмір зазвичай становить 70%-100% проектованої площі поверхні виробу. Щоб запобігти забрудненню зовнішніми забрудненнями, верхню і нижню плівки знімають тільки перед завантаженням. У той же час,робоча зона збережена
очистіть, щоб уникнути потрапляння сторонніх предметів.
Крок 3 Налаштування параметрів преса
① В основному включає "тиск", "температуру" та "час формування", які визначаються на основі товщини виробу, вимог до матеріалів, умов формування тощо.
① В основному включає "тиск", "температуру" та "час формування", які визначаються на основі товщини виробу, вимог до матеріалів, умов формування тощо.
② Форма повинна бути встановлена горизонтально та переконатися, що положення установки знаходиться по центру столу преса;
Крок 4 Очищення форми
① Ретельно очистіть форму та нанесіть роздільний засіб. Перед додаванням матеріалу рівномірно протріть антиадгезив чистою тканиною, щоб не вплинути на якість зовнішнього вигляду виробу. Для нових форм перед використанням необхідно знежирити.
① Ретельно очистіть форму та нанесіть роздільний засіб. Перед додаванням матеріалу рівномірно протріть антиадгезив чистою тканиною, щоб не вплинути на якість зовнішнього вигляду виробу. Для нових форм перед використанням необхідно знежирити.
② Закрийте форму та нагрійте її.
Крок 5 . Підтвердьте температуру форми
① Відкрийте форму та за допомогою контактного термометра виміряйте температуру у верхній і нижній порожнинах форми (Примітка: вимірюйте в кількох точках, зокрема спереду, ззаду, ліворуч, у центрі та праворуч, щоб переконатися, що температура поверхні форми досягає
① Відкрийте форму та за допомогою контактного термометра виміряйте температуру у верхній і нижній порожнинах форми (Примітка: вимірюйте в кількох точках, зокрема спереду, ззаду, ліворуч, у центрі та праворуч, щоб переконатися, що температура поверхні форми досягає
вище необхідної температури пресування матеріалу, а температура серцевини форми приблизно на 5 градусів Цельсія нижча за температуру порожнини);
② Якщо температура не досягнута, закрийте форму та дочекайтеся продовження нагрівання;
③ Якщо температура досягнута, знову розпиліть роздільний засіб на верхню та нижню форми.
② Якщо температура не досягнута, закрийте форму та дочекайтеся продовження нагрівання;
③ Якщо температура досягнута, знову розпиліть роздільний засіб на верхню та нижню форми.
Крок 6. Підтвердьте кількість і площу годування
① Кількість подачі: кількість подачі для кожного продукту під час початкового пресування можна розрахувати за такою формулою: кількість подачі = Об’єм продукту * Щільність 1,5 г/см²;
② Зона подачі: Розмір області подачі безпосередньо впливає на щільність, відстань потоку та якість поверхні продукту. Це пов’язано з характеристиками плинності та затвердіння SMC, вимогами до продуктивності продукту, структурою форми тощо.
Як правило, площа живлення становить 70%-100%. Занадто мала площа призведе до надто довгих шляхів потоку, що призведе до орієнтації волокон, зниження міцності, збільшення хвилястості та навіть нездатності заповнити порожнину форми.
③ Положення подачі матеріалу: положення та спосіб подачі безпосередньо впливають на зовнішній вигляд, міцність і спрямованість продукту. Як правило, матеріал слід подавати в центр порожнини форми. Для асиметричних і складних виробів,
положення подачі повинно забезпечувати, щоб потік матеріалу одночасно досягав усіх кінців порожнини форми під час формування.
Крок 7. Формування під високим тиском і високою температурою
Після того, як блок матеріалу потрапляє в порожнину форми, машина запускається, і прес швидко опускається. Коли верхня та нижня прес-форми вирівняні, необхідний тиск формування повільно прикладається. Після періоду утримання тепла та тиску,
Після того, як блок матеріалу потрапляє в порожнину форми, машина запускається, і прес швидко опускається. Коли верхня та нижня прес-форми вирівняні, необхідний тиск формування повільно прикладається. Після періоду утримання тепла та тиску,
формування виробу завершено. Під час процесу формування параметри процесу формування повинні бути встановлені розумно відповідно до характеристик матеріалу та умов пресування.
① Температура формування: Температура формування залежить від системи затвердіння смоляної пасти, товщини продукту, ефективності виробництва та складності структури продукту. Необхідно забезпечити температуру формування
плавна ініціація та реакція зшивання системи затвердіння та досягнення повного затвердіння. Температура формування вуглецевого волокна SMC зазвичай становить 130-140 ℃.
Як правило, температура формування для більш товстих виробів повинна бути нижчою, ніж для більш тонких виробів, щоб запобігти надмірному накопиченню тепла всередині більш товстого продукту. Підвищення температури формування може скоротити час затвердіння; навпаки, зниження температури формування вимагає збільшення часу затвердіння. Температуру формування слід вибирати, врівноважуючи максимальну швидкість затвердіння та оптимальні умови формування.
② Тиск формування: Тиск формування SMC змінюється залежно від структури продукту, форми, розміру та ступеня потовщення SMC. Вироби простої форми вимагають меншого тиску, а вироби складної форми – більшого.
Чим вище ступінь потовщення SMC, тим більший необхідний тиск формування. Вироби з підвищеними вимогами до зовнішнього вигляду і гладкості вимагають більшого тиску формування під час формування. Коротше кажучи, визначення тиску формування має враховувати багато факторів. Як правило, тиск формування для вуглецевого волокна SMC становить 10-25 МПа.
③ Час формування: Час затвердіння (також званий часом витримки) вуглецевого волокна SMC при температурі формування залежить від його властивостей і системи затвердіння, температури формування, товщини виробу та кольору. Час формування вуглецевого волокна SMC зазвичай становить від 10 до 15 хвилин.
Оскільки SMC є системою швидкого затвердіння, швидке закриття преса має вирішальне значення. Якщо прес закривається надто повільно після подачі, на поверхні продукту можуть з’явитися попередньо затверділі плями або може виникнути брак матеріалу чи надмірно великі розміри. При досягненні швидкого закриття, швидкість закриття форми повинна бути ретельно відрегульована в кінці ходу преса. Коли форма знаходиться на певній відстані від закриття, швидкість закриття форми слід уповільнити, щоб полегшити вентиляцію.
Крок 8 Виймання з форми та перевірка зовнішнього вигляду
① Повільно відкрийте верхню форму. Коли він підніметься до 10 мм, перевірте, чи не застряг продукт. Коли буде підтверджено, що продукт залишається в нижній формі, перемістіть верхню форму до верхньої межі. Відкрийте механізм верхньої форми та повільно витягніть виріб.
② Перегляньте зовнішній вигляд виробу на наявність відсутніх матеріалів, бруду, повітряних отворів, сухої пряжі тощо. Для виробів, які не потребують фарбування, обріжте будь-які зайві задирки, щоб завершити процес виробництва.
Труби з вуглецевого волокна проти труб зі скловолокна: що краще?
Різниця між мокрим і сухим вуглецевим волокном
Пов'язана стаття

Композитні матеріали з вуглецевого волокна з їхньою легкою вагою, високою міцністю та чудовими електромагнітними властивостями стають кращим вибором для виробництва дронів. Від оболонки до ротора вони не тільки зменшують вагу, але й покращують ефективність польоту та довговічність. Передові процеси, такі як компресійне формування та технологія автоклавування, сприяють подальшому прориву в продуктивності дронів, сприяючи майбутнім модульним та інтелектуальним розробкам.
Чому все більше дронів використовують корпуси з вуглецевого волокна?
Композитні матеріали з вуглецевого волокна мають широке застосування в аерокосмічній промисловості, промисловому виробництві тощо. Їхні переваги, такі як легка вага, висока міцність, стійкість до корозії, хороша електропровідність і відмінне електромагнітне екранування, все більше визнаються. Shenzhen Ant Carbon Fiber Co., Ltd., спираючись на багаторічний досвід виробництва, сьогодні відповість на деякі типові запитання для вашої довідки.
Базові знання про композитні вироби з вуглецевого волокна
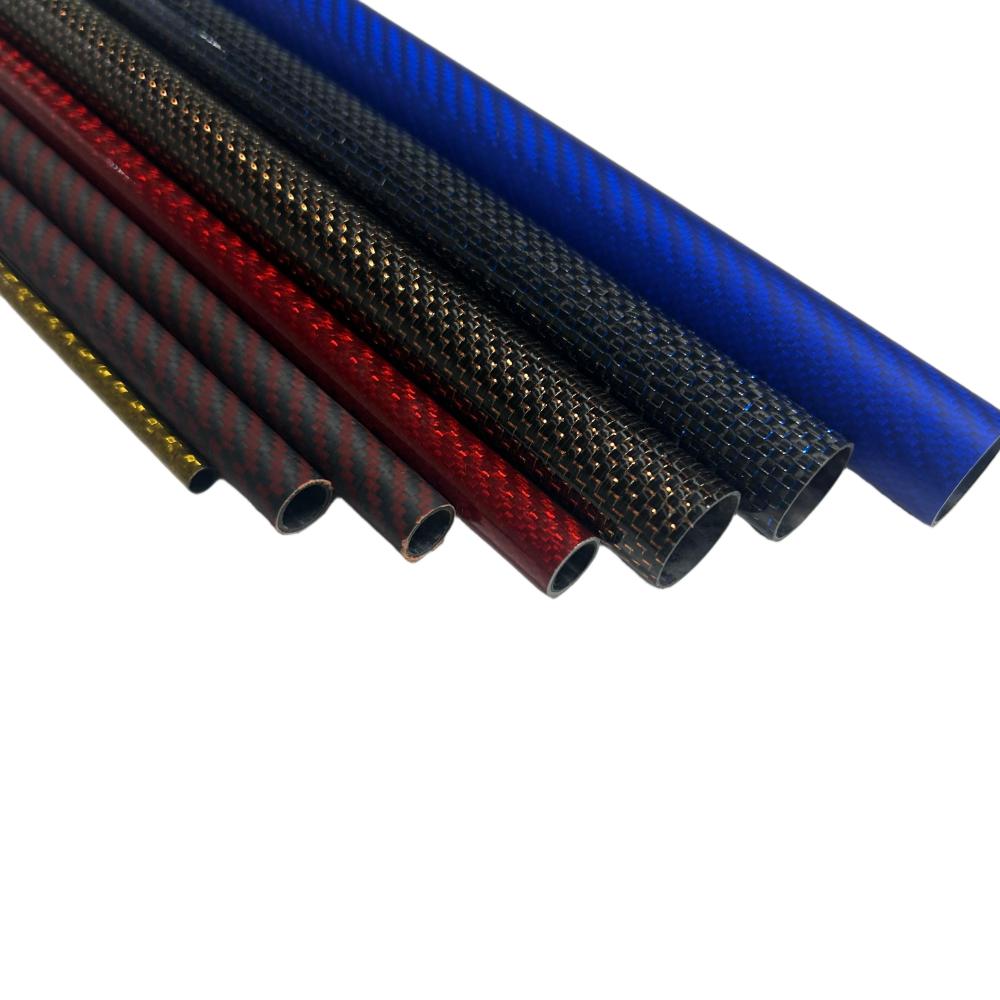
Обробка труб з вуглецевого волокна вимагає різних технологій обробки для різних застосувань, але найпоширенішим процесом є обробка отворів у трубах з вуглецевого волокна. Щоб відповідати вимогам до обробки, ми повинні приділяти більше уваги обробці отворів. У цьому процесі можуть виникнути деякі дефекти, причому розшарування є найпоширенішим. Що це за деталі?
Утворення явища розшарування при обробці отворів для труб з вуглецевого волокна
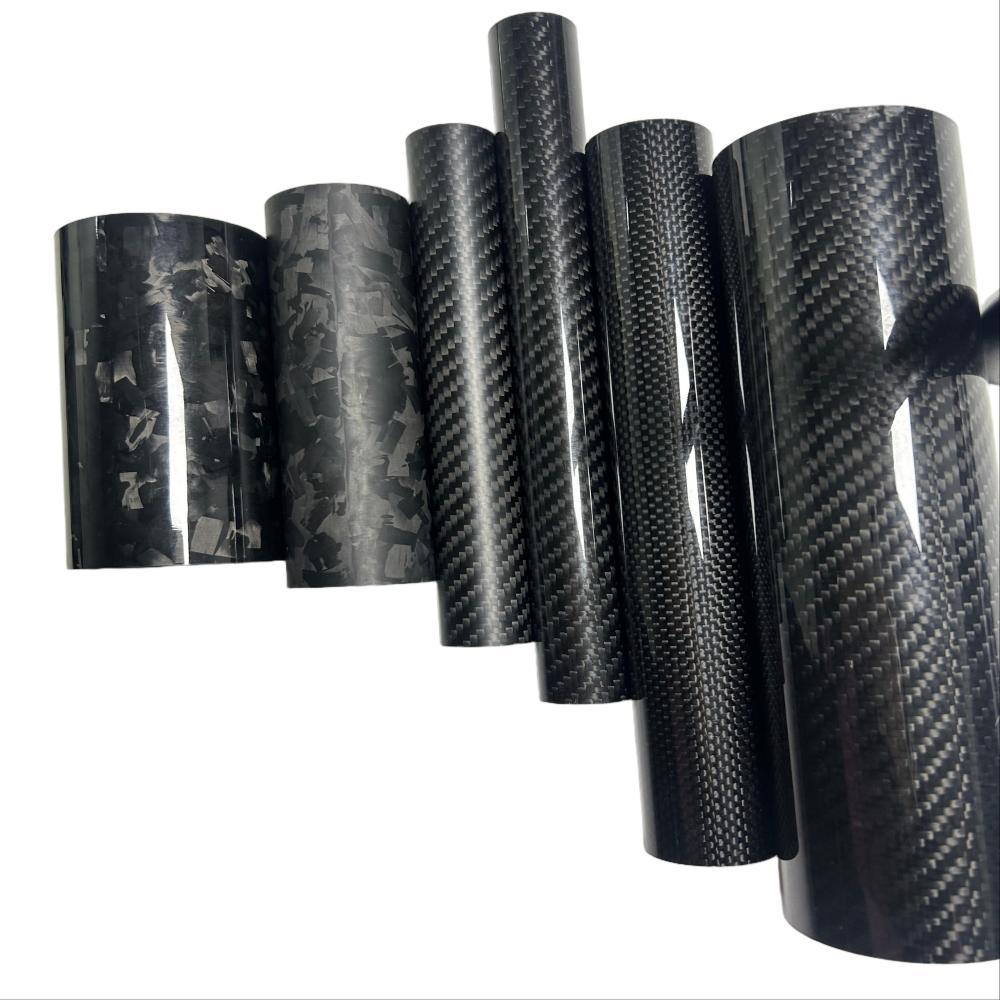
Трубка з вуглецевого волокна, також відома як вуглецева трубка або трубка з вуглецевого волокна, складається з матеріалу з вуглецевого волокна та спеціальних смол. Він широко використовується в різному допоміжному обладнанні, такому як безпілотники, обертові вали, ролики, медичні пристрої, спортивне обладнання та високоякісні направляючі для камер, і є одним із легких матеріалів, які використовуються в промислових галузях високого класу для заміни металевих труб.
Які ключові фактори впливають на якість труб з вуглецевого волокна?