Etapy produkcji rur z włókna węglowego o wysokiej wytrzymałości – proces zwijania rur
autor: Lily
2025-12-07
1.Wprowadzenie do procesu zwijania rur
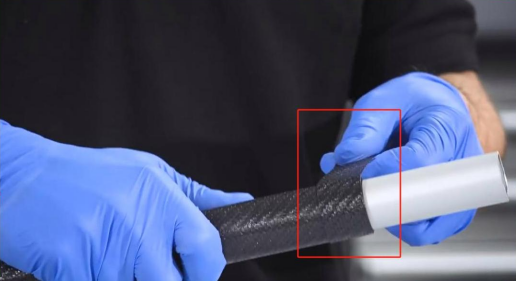
W tym samouczku dowiesz się, jak wykorzystać proces nawijania na trzpieniu do formowania konstrukcji rurowych poprzez ogrzewanie i nawijanie wstępnie impregnowanych materiałów z włókna węglowego na maszynie do nawijania na trzpieniu, tworząc w ten sposób rury z włókna węglowego o wysokiej wytrzymałości. Proces ten jest często stosowany przez producentów materiałów kompozytowych.
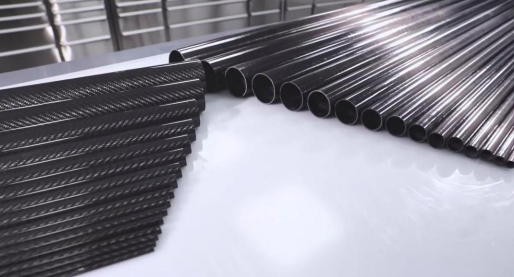
Jeśli chcesz produkować rury o stożku równoległym lub ciągłym, proces owijania na rolkach jest idealnym wyborem. Dzięki odpowiednio dobranemu metalowemu trzpieniu i piekarnikowi możesz produkować niestandardowe rury z włókna węglowego, aby spełnić Twoje specyficzne potrzeby.
W przypadku rur z włókna węglowego o skomplikowanych kształtach, takich jak te stosowane w złożonych konstrukcjach rurowych w samochodach, takich jak wahacze zawieszenia lub ramy rowerów, preferowaną metodą jest technologia dzielonej formy. Następnie pokażemy, jak wytwarzać te złożone rury z włókna węglowego przy użyciu technologii dzielonej formy.
W przypadku rur z włókna węglowego o skomplikowanych kształtach, takich jak te stosowane w złożonych konstrukcjach rurowych w samochodach, takich jak wahacze zawieszenia lub ramy rowerów, preferowaną metodą jest technologia dzielonej formy. Następnie pokażemy, jak wytwarzać te złożone rury z włókna węglowego przy użyciu technologii dzielonej formy.
2. Obróbka i przygotowanie metalowych trzpieni
Znaczenie metalowych trzpieni. Przed rozpoczęciem procesu zwijania rury pierwszym krokiem jest przygotowanie metalowego trzpienia. Trzpień musi pasować do wewnętrznej średnicy rury, a gładkość jego powierzchni i odpowiednia obróbka wstępna mają kluczowe znaczenie. Dodatkowo metalowy trzpień powinien zostać poddany odpowiedniej obróbce wstępnej, takiej jak czyszczenie i powlekanie środkiem antyadhezyjnym, aby ułatwić późniejszy proces wyjmowania z formy.
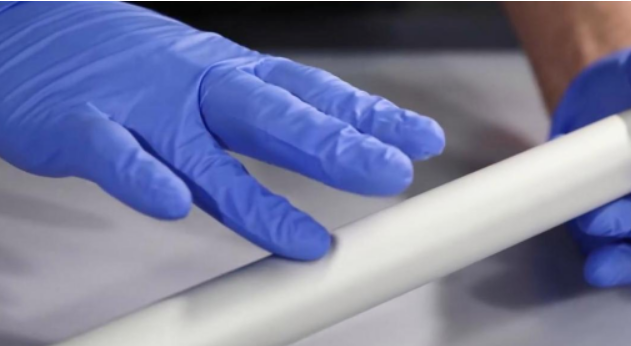
Podczas procesu walcowania rur metalowy wał rdzeniowy odgrywa kluczową rolę, ponieważ musi podtrzymywać prepreg z włókna węglowego i zapewniać jego płynne nawijanie. Dlatego też istotne jest wcześniejsze przygotowanie wału z rdzeniem metalowym o odpowiednim rozmiarze. Ponieważ włókno węglowe będzie nawinięte na zewnątrz wału rdzenia, zewnętrzna średnica wału rdzenia musi odpowiadać wewnętrznej średnicy produkowanej rury z włókna węglowego.
▲ Nałożyć powłokę środka antyadhezyjnego
Środek antyadhezyjny zmniejsza tarcie i zapewnia płynne wyjmowanie z formy. Należy go równomiernie nałożyć na powierzchnię wału rdzenia. Następnym krokiem po przygotowaniu wału z rdzeniem metalowym jest nałożenie środka antyadhezyjnego. Powszechnie stosowane środki antyadhezyjne obejmują olej silikonowy i parafinę, które mogą skutecznie zmniejszyć tarcie pomiędzy włóknem węglowym a metalowym rdzeniem.
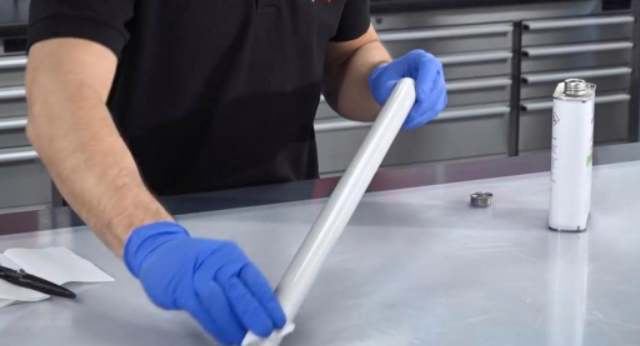
Na wale z rdzeniem metalowym, który jest gotowy do użycia, musimy upewnić się, że jest on dokładnie czysty i ma możliwie gładką powierzchnię, aby ułatwić płynne wyjmowanie produktu z formy. Następnie należy równomiernie nałożyć środek antyadhezyjny na powierzchnię wału rdzeniowego.
3. Przygotowanie prepregu z włókna węglowego
▲ Rodzaje i zalety materiałów preimpregnowanych
Tylko prepreg z włókna węglowego spełnia wysokie wymagania dotyczące dokładności pakowania w rolkach i łatwości obsługi. Chociaż teoretycznie w procesie pakowania w rolki można zastosować inne rodzaje materiałów wzmacniających, takie jak suche tkaniny impregnowane żywicą epoksydową, w praktyce tylko prepreg z włókna węglowego może spełnić wysokie wymagania dotyczące dokładności i łatwości manipulacji w tym procesie.
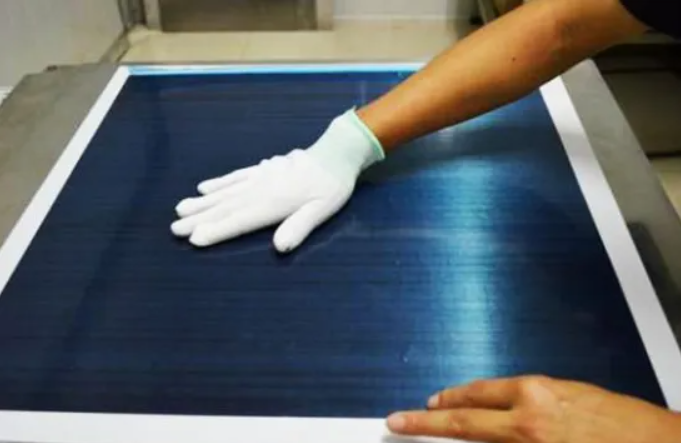
▲ Laminowana konstrukcja z materiału prepreg
Na wewnętrznej stronie rury układana jest warstwa tkanego prepregu, następnie kilka warstw jednokierunkowego prepregu, a na koniec na zewnętrznej stronie tuby nakładana jest warstwa tkanego prepregu. Ta warstwowa konstrukcja w pełni wykorzystuje zalety orientacji włókien tkanego prepregu w osiach 0° i 90°, znacznie poprawiając w ten sposób wydajność tuby. Większość jednokierunkowego prepregu ułożonego w osi 0° nadaje rurze doskonałą sztywność wzdłużną.
4. Przebieg procesu walcowania rur
▲ Przygotowania przed nawinięciem
Po zakończeniu projektowania warstwowego prepregu kolejnym krokiem jest wejście w proces nawijania rury. Obróbka prepregu polega na usunięciu folii PE i papieru rozdzielającego oraz pozostawieniu odpowiedniego obszaru zakładki. Ten krok jest kluczowy dla zapewnienia płynnego przebiegu kolejnego procesu nawijania rury.
▲ Szczegóły procesu nawijania
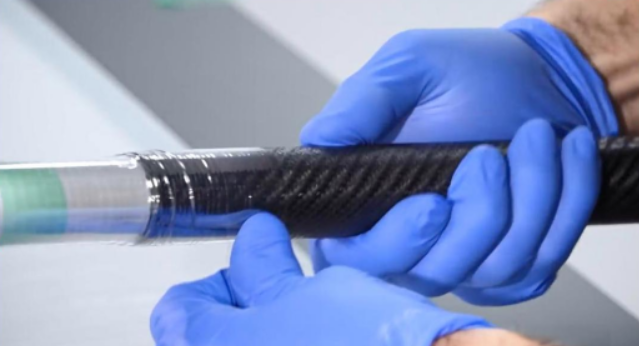
Podczas nawijania należy zadbać o to, aby prepreg był nawinięty gładko, a wał z metalowym rdzeniem był stabilnie osadzony i wywierał jednakową siłę. Umieść metalowy rdzeń stabilnie na krawędzi pierwszej warstwy prepregu i upewnij się, że siła jest równomiernie przyłożona.
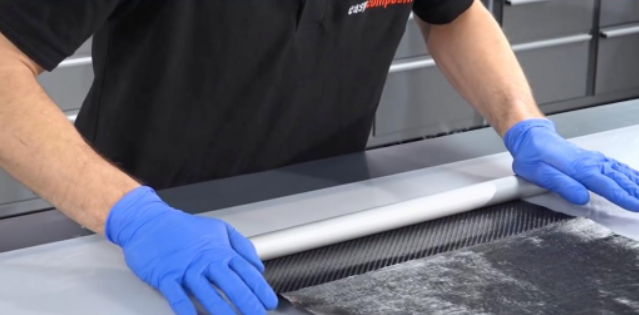
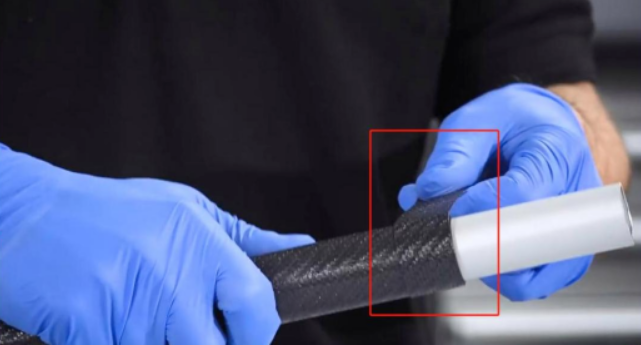
Podczas procesu nawijania można owinąć większą ilość prepregu wokół części końcowej, aby ułatwić wyjmowanie produktu po wyjęciu z formy w kolejnym etapie.
▲ Nawijanie folii BOPP
Oprócz prepregu można nawijać także folię BOPP. Dodając folię BOPP można zwiększyć ciśnienie konsolidacji, chroniąc i uszczelniając prepreg. Podczas stosowania folii nawijanej BOPP istotne jest zapewnienie wystarczającego zachodzenia na siebie taśm.
▲ Nawijanie folii BOPP
Oprócz prepregu można nawijać także folię BOPP. Dodając folię BOPP można zwiększyć ciśnienie konsolidacji, chroniąc i uszczelniając prepreg. Podczas stosowania folii nawijanej BOPP istotne jest zapewnienie wystarczającego zachodzenia na siebie taśm.
5. Proces utwardzania w piecu
▲ Temperatura i czas utwardzania
Po szczelnym owinięciu wstępnie impregnowanego materiału wzmocnionego włóknem węglowym umieszczamy go w piecu w celu utwardzenia. Kontrola temperatury ma kluczowe znaczenie podczas utwardzania w piecu, ponieważ różne materiały wstępnie impregnowane wymagają różnych warunków utwardzania. Ten krok jest niezbędny do zapewnienia stabilności materiału i poprawy jego wydajności.
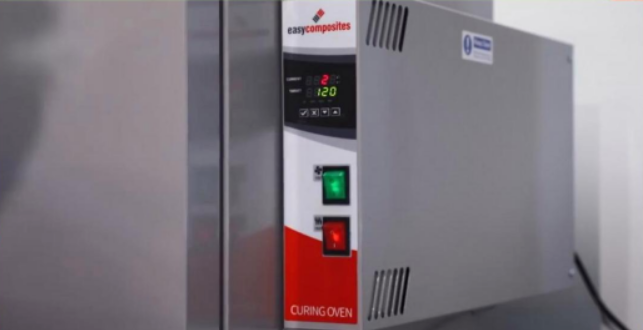
Wystawiając włókna węglowe na działanie środowiska o wysokiej temperaturze wewnątrz piekarnika, włókna węglowe i matryca żywiczna mogą w pełni zareagować, tworząc w ten sposób mocny materiał kompozytowy.
6. Usuwanie i przetwarzanie
Po usunięciu folii nawojowej BOPP można wyjąć utwardzony produkt. Po utwardzeniu folię BOPP można usunąć. Jeżeli chcesz poprawić wygląd możesz wykonać szlifowanie i malowanie. Jeśli potrzebujesz dalszej poprawy wyglądu, możesz przeprowadzić drobne zabiegi, takie jak szlifowanie i malowanie.
Właściwości elektromagnetyczne włókna węglowego
Rury z włókna węglowego a rury z włókna szklanego: co jest lepsze?
Powiązany artykuł

Kompozyty z włókna węglowego dzięki swojej lekkości, dużej wytrzymałości i doskonałym właściwościom elektromagnetycznym stają się preferowanym wyborem do produkcji dronów. Od skorupy po wirnik, nie tylko zmniejszają wagę, ale także poprawiają wydajność i trwałość lotu. Zaawansowane procesy, takie jak formowanie tłoczne i technologia w autoklawie, stanowią kolejny przełom w wydajności dronów, przyczyniając się do przyszłego modułowego i inteligentnego rozwoju.
Dlaczego coraz więcej dronów wykorzystuje obudowy z włókna węglowego?
Kompozyty z włókna węglowego mają szerokie zastosowanie w przemyśle lotniczym, produkcji przemysłowej itp. Ich zalety, takie jak lekkość, wysoka wytrzymałość, odporność na korozję, dobra przewodność elektryczna i doskonałe ekranowanie elektromagnetyczne, są coraz bardziej doceniane. Shenzhen Ant Carbon Fibre Co., Ltd., opierając się na wieloletnim doświadczeniu produkcyjnym, odpowie dziś w celach informacyjnych na niektóre często zadawane pytania.
Podstawowa wiedza na temat produktów kompozytowych z włókna węglowego
Obróbka rur z włókna węglowego wymaga różnych technik przetwarzania dla różnych zastosowań, ale najczęstszym procesem jest obróbka otworów w rurach z włókna węglowego. Aby spełnić wymagania dotyczące przetwarzania, musimy zwrócić większą uwagę na obróbkę otworów. W procesie tym podatne są na pewne defekty, przy czym najczęstszym jest rozwarstwienie. Jakie są te szczegóły?
Powstawanie zjawiska rozwarstwiania w obróbce otworów rur z włókna węglowego
Rury z włókna węglowego, znane również jako rurki węglowe lub rurki z włókna węglowego, składają się z materiału z włókna węglowego i określonych materiałów żywicznych. Jest szeroko stosowany w różnych urządzeniach pomocniczych, takich jak drony, wały obrotowe, rolki, urządzenia medyczne, sprzęt sportowy i wysokiej klasy szyny ślizgowe do kamer, i jest jednym z lekkich materiałów stosowanych w wysokiej klasy dziedzinach przemysłu w celu zastąpienia rur metalowych.
Jakie są kluczowe czynniki wpływające na jakość rur z włókna węglowego?