Етапи виробництва високоміцних труб з вуглецевого волокна - процес намотування труб
автор: Lily
2025-12-07
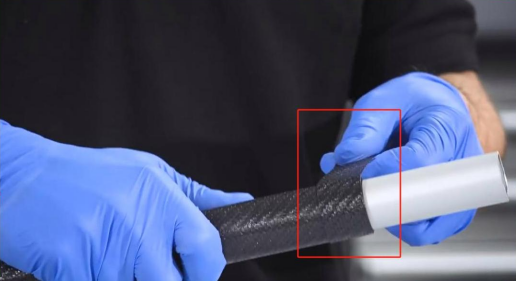
1.Вступ до процесу намотування труб
Завдяки цьому навчальному посібнику ви дізнаєтесь, як використовувати процес намотування на оправку для формування трубчастих конструкцій шляхом нагрівання та намотування попередньо просочених вуглецевих волокон матеріалів на машині для намотування на оправку, створюючи таким чином високоміцні труби з вуглецевого волокна. Цей процес часто використовують виробники композитних матеріалів.
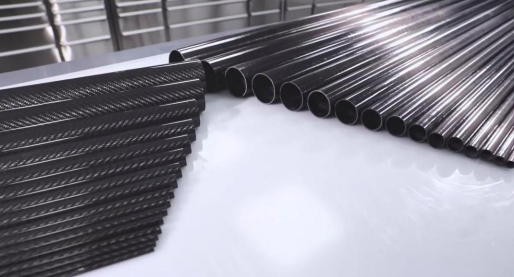
Якщо ви бажаєте виробляти труби з паралельним або безперервним конусом, процес обмотування рулонами стане вашим ідеальним вибором. За допомогою металевої оправки відповідного розміру та духовки ви можете виготовляти труби з вуглецевого волокна на замовлення відповідно до ваших конкретних потреб.
Для трубок із вуглецевого волокна складної форми, таких як ті, які використовуються в складних трубчастих конструкціях автомобілів, як-от важелі керування підвіскою або велосипедні рами, технологія роз’ємної форми є кращим методом. Далі ми покажемо вам, як виготовляти ці складні труби з вуглецевого волокна за технологією розрізної форми.
Для трубок із вуглецевого волокна складної форми, таких як ті, які використовуються в складних трубчастих конструкціях автомобілів, як-от важелі керування підвіскою або велосипедні рами, технологія роз’ємної форми є кращим методом. Далі ми покажемо вам, як виготовляти ці складні труби з вуглецевого волокна за технологією розрізної форми.
2. Обробка та підготовка металевих оправок
Важливість металевих оправок. Перш ніж почати процес намотування труби, першим кроком є підготовка металевої оправки. Оправка повинна відповідати внутрішньому діаметру труби, а гладкість її поверхні та правильна попередня обробка мають вирішальне значення. Крім того, металева оправка повинна пройти відповідну попередню обробку, таку як очищення та покриття роздільним засобом, щоб полегшити подальший процес виймання з форми.
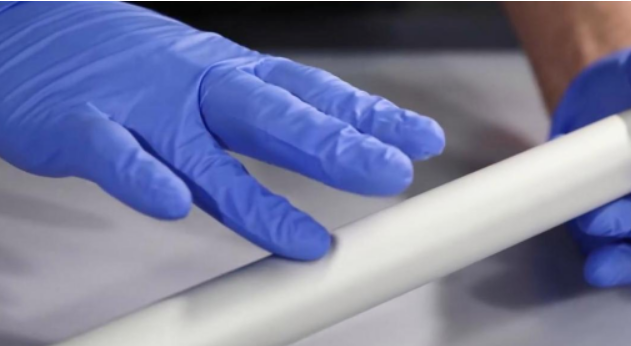
У процесі прокатки труб металевий сердечник відіграє вирішальну роль, оскільки він повинен підтримувати препрег з вуглецевого волокна та забезпечувати його плавне намотування. Тому важливо заздалегідь підготувати металевий стрижень відповідного розміру. Оскільки вуглецеве волокно буде намотано на зовнішню сторону стрижня сердечника, зовнішній діаметр стрижня сердечника повинен відповідати внутрішньому діаметру труби з вуглецевого волокна, яка буде виготовлена.
▲ Нанесіть покриття антиадгезиву
Роздільний агент зменшує тертя та забезпечує плавне виймання з форми. Його потрібно рівномірно нанести на поверхню стрижня. Після того, як стрижень металевого сердечника підготовлено, наступним кроком є нанесення розділового агента. Зазвичай використовувані антиадгезиви включають силіконову олію та парафін, які можуть ефективно зменшити тертя між вуглецевим волокном і металевим сердечником.
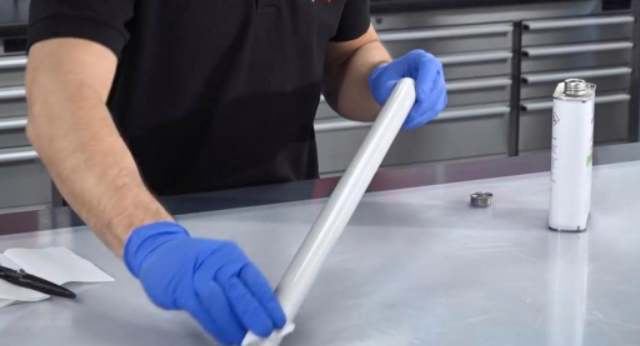
На металевому сердечнику, який готовий до використання, ми повинні переконатися, що він ретельно очищений і має гладку поверхню, наскільки це можливо, щоб полегшити плавне виймання виробу. Після цього розділювач слід рівномірно нанести на поверхню валу сердечника.
3. Приготування препрега вуглецевого волокна
▲ Типи та переваги попередньо просочених матеріалів
Лише препрег з вуглецевого волокна відповідає високим вимогам до точності пакування рулонів і простоти використання. Хоча інші типи армуючих матеріалів, такі як сухі тканини, просочені епоксидною смолою, теоретично можуть бути використані в процесі пакування рулонів, на практиці тільки препрег з вуглецевого волокна може задовольнити високі вимоги щодо точності та простоти поводження в цьому процесі.
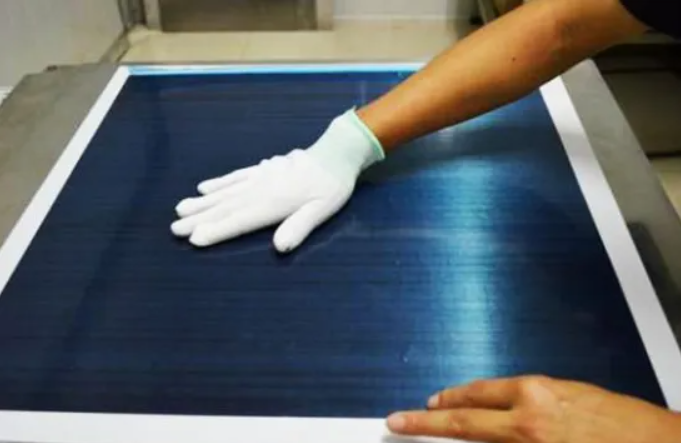
▲ Ламінована конструкція препрегів
На внутрішню сторону труби накладають шар тканого препрегу, потім кілька шарів односпрямованого препрегу, і, нарешті, шар тканого препрегу додають на зовнішню сторону труби. Ця багатошарова конструкція повністю використовує переваги орієнтації волокон тканого препрегу на осі 0° та осі 90°, таким чином значно покращуючи продуктивність труби. Більшість односпрямованого препрегу, покладеного на вісь 0°, надає трубі чудову поздовжню жорсткість.
4. Хід процесу прокатки труб
▲ Підготовка перед намотуванням
Після завершення дизайну шару препрега наступним кроком є введення в процес намотування труби. Обробка препрегом передбачає видалення поліетиленової плівки та роздільного паперу та залишення відповідної області перекриття. Цей крок має вирішальне значення для забезпечення плавного прогресу подальшого процесу намотування труби.
▲ Деталі процесу намотування
Під час процесу намотування нам потрібно переконатися, що препрег намотується плавно, а вал металевого сердечника має бути розміщений стабільно та прикладати рівномірну силу. Розташуйте вал металевого сердечника рівномірно на краю першого шару препрегу та переконайтеся, що зусилля прикладається рівномірно.
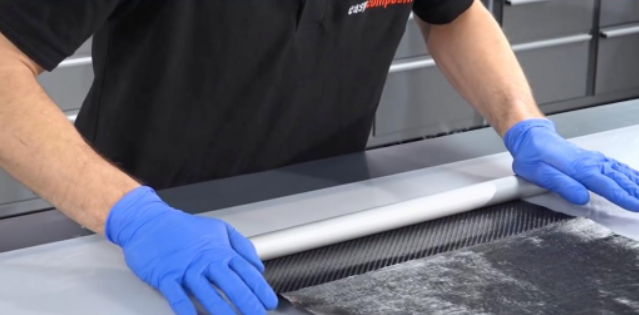
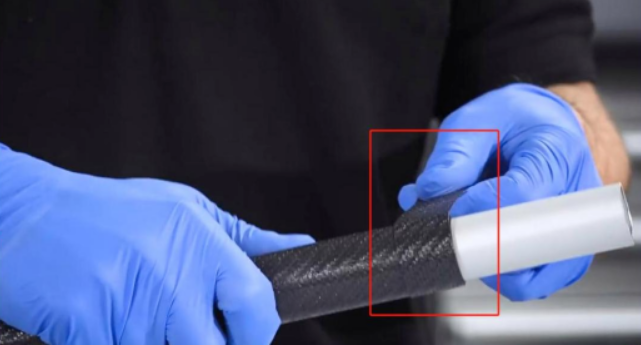
Під час процесу намотування більше препрегу можна намотати навколо кінцевої частини, щоб полегшити видалення виробу після виймання з форми на наступному етапі.
▲ Намотування плівки BOPP
На додаток до препрегу можна також намотувати плівку BOPP. Додавши плівку BOPP, можна збільшити тиск консолідації, захищаючи та ущільнюючи препрег. При використанні намотаної плівки BOPP дуже важливо забезпечити достатній нахлест між стрічками.
▲ Намотування плівки BOPP
На додаток до препрегу можна також намотувати плівку BOPP. Додавши плівку BOPP, можна збільшити тиск консолідації, захищаючи та ущільнюючи препрег. При використанні намотаної плівки BOPP дуже важливо забезпечити достатній нахлест між стрічками.
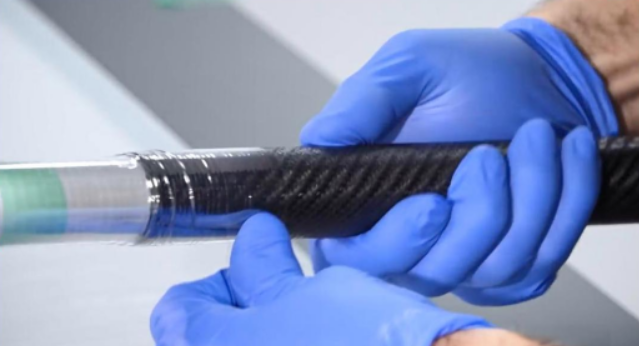
5. Процес затвердіння в печі
▲ Температура та час затвердіння
Після щільного загортання попередньо просоченого матеріалу, армованого вуглецевим волокном, ми поміщаємо його в піч для затвердіння. Контроль температури має вирішальне значення під час затвердіння в печі, оскільки різні попередньо просочені матеріали потребують різних умов затвердіння. Цей етап необхідний для забезпечення стабільності матеріалу та підвищення його продуктивності.
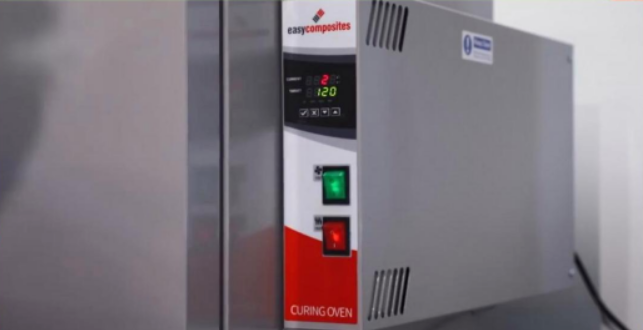
Піддаючи вуглецеві волокна впливу високотемпературного середовища всередині печі, вуглецеві волокна та смоляна матриця можуть повністю реагувати, утворюючи таким чином міцний композитний матеріал.
6. Видалення та обробка
Після зняття плівки BOPP затверділий продукт можна вийняти. Після затвердіння плівку BOPP можна видалити. Якщо ви хочете поліпшити зовнішній вигляд, можна виконати шліфування і фарбування. Якщо вам потрібно подальше покращення зовнішнього вигляду, ви можете провести тонку обробку, наприклад шліфування та фарбування.
Електромагнітні властивості вуглецевого волокна
Труби з вуглецевого волокна проти труб зі скловолокна: що краще?
Пов'язана стаття

Композитні матеріали з вуглецевого волокна з їхньою легкою вагою, високою міцністю та чудовими електромагнітними властивостями стають кращим вибором для виробництва дронів. Від оболонки до ротора вони не тільки зменшують вагу, але й покращують ефективність польоту та довговічність. Передові процеси, такі як компресійне формування та технологія автоклавування, сприяють подальшому прориву в продуктивності дронів, сприяючи майбутнім модульним та інтелектуальним розробкам.
Чому все більше дронів використовують корпуси з вуглецевого волокна?
Композитні матеріали з вуглецевого волокна мають широке застосування в аерокосмічній промисловості, промисловому виробництві тощо. Їхні переваги, такі як легка вага, висока міцність, стійкість до корозії, хороша електропровідність і відмінне електромагнітне екранування, все більше визнаються. Shenzhen Ant Carbon Fiber Co., Ltd., спираючись на багаторічний досвід виробництва, сьогодні відповість на деякі типові запитання для вашої довідки.
Базові знання про композитні вироби з вуглецевого волокна
Обробка труб з вуглецевого волокна вимагає різних технологій обробки для різних застосувань, але найпоширенішим процесом є обробка отворів у трубах з вуглецевого волокна. Щоб відповідати вимогам до обробки, ми повинні приділяти більше уваги обробці отворів. У цьому процесі можуть виникнути деякі дефекти, причому розшарування є найпоширенішим. Що це за деталі?
Утворення явища розшарування при обробці отворів для труб з вуглецевого волокна
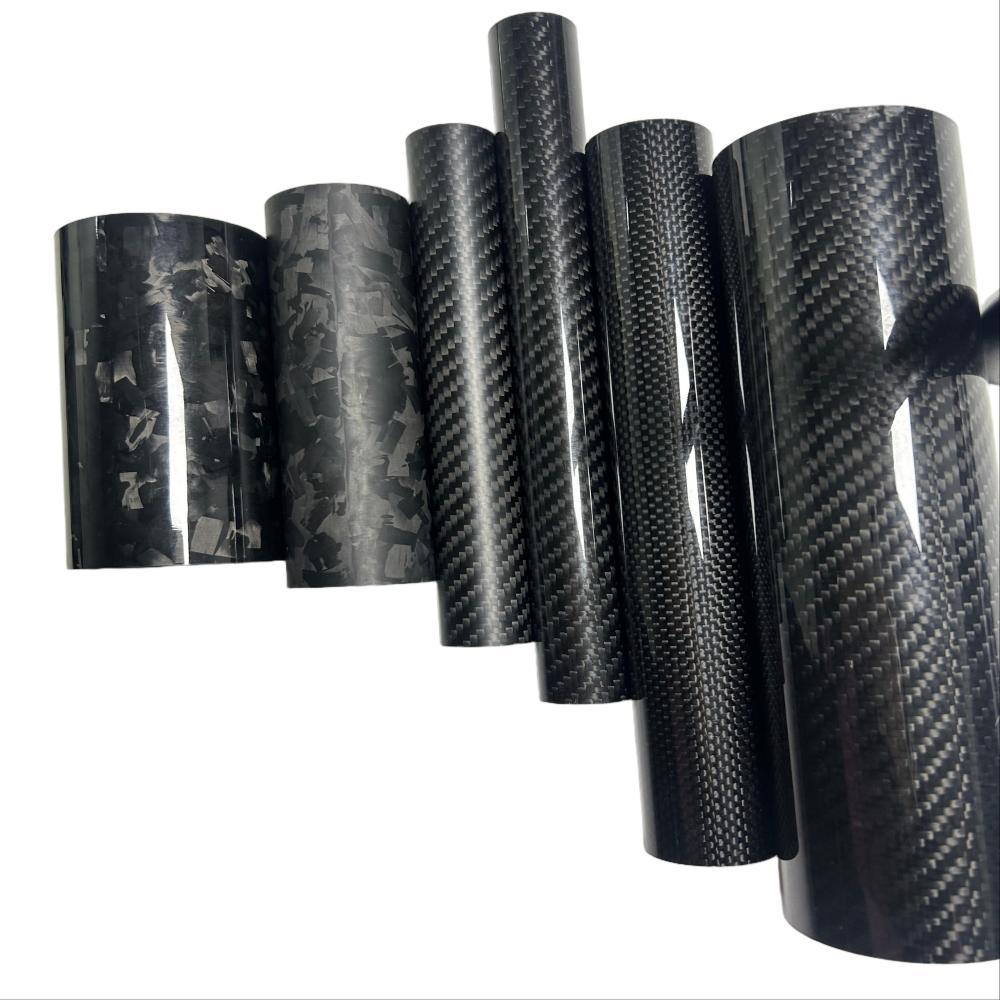
Трубка з вуглецевого волокна, також відома як вуглецева трубка або трубка з вуглецевого волокна, складається з матеріалу з вуглецевого волокна та спеціальних смол. Він широко використовується в різному допоміжному обладнанні, такому як безпілотники, обертові вали, ролики, медичні пристрої, спортивне обладнання та високоякісні направляючі для камер, і є одним із легких матеріалів, які використовуються в промислових галузях високого класу для заміни металевих труб.
Які ключові фактори впливають на якість труб з вуглецевого волокна?